
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-09-21 ที่มา:เว็บไซต์


การเลือกเครื่องอัดกำลังจะกำหนดพื้นที่โรงงาน ความเร็วในการผลิต และอายุการใช้งานแม่พิมพ์ ผู้จัดการโรงงานและวิศวกรการผลิตต้องเผชิญกับการปรับสมดุลอย่างต่อเนื่องในโรงงาน คุณต้องชั่งน้ำหนักความจำเป็นในการเปลี่ยนแปลงเครื่องมืออย่างรวดเร็วเทียบกับความแข็งแกร่งของโครงสร้างที่จำเป็นสำหรับการปั๊มที่มีความแม่นยำสูง การผลิตที่คล่องตัวต้องการการเข้าถึงของผู้ปฏิบัติงาน ในขณะที่น้ำหนักที่มากต้องการความเสถียรอย่างแท้จริง แท่นพิมพ์แบบเปิดช่องว่างเป็นโซลูชันที่มีความอเนกประสงค์สูงสำหรับขอบเขตการปฏิบัติงานเฉพาะด้าน คุณต้องดำเนินการประเมินข้อดีเชิงโครงสร้างและข้อจำกัดทางกายภาพอย่างเข้มงวดก่อนการติดตั้ง มาตรฐาน พาวเวอร์เพรสแบบเฟรม C ให้ประโยชน์ในการปฏิบัติงานที่แตกต่างกันสำหรับโรงงานจัดหางานและสภาพแวดล้อมการผลิตที่มีการผสมผสานสูง เราจะสำรวจว่าสถาปัตยกรรมนี้มีอิทธิพลต่อการผลิตรายวันอย่างไร และกำหนดเกณฑ์ทางวิศวกรรมที่แน่นอนที่ทำให้การออกแบบนี้มีความเป็นเลิศ
ความสามารถในการเข้าถึงที่เหนือกว่า: การเข้าถึงแบบเปิดด้านหน้าและสามด้านของ Power Press เฟรม C ช่วยลดเวลาการเปลี่ยนเครื่องมือลงอย่างมาก และทำให้การโหลดชิ้นส่วนแบบหุ่นยนต์หรือแบบแมนนวลทำได้ง่ายขึ้น
ความคล่องตัวที่ไม่มีใครเทียบได้: การออกแบบช่องว่างแบบเปิดช่วยให้สามารถแปรรูปวัสดุขนาดใหญ่หรือรูปทรงแปลก ๆ ที่ขยายออกไปเลยแท่นพิมพ์ ซึ่งเป็นไปไม่ได้ทางกายภาพในการออกแบบกรอบปิด
ข้อเสียเปรียบเชิงโครงสร้าง: การออกแบบช่องว่างแบบเปิดโดยธรรมชาติทำให้เกิดการโก่งตัวเชิงมุม (การเอียง) ภายใต้ภาระสูงสุด ทำให้ไม่เหมาะสำหรับการใช้งานที่ต้องการความเสถียรของมิติขั้นสุดยอดที่น้ำหนักสูง
กรณีการใช้งานที่เหมาะสมที่สุด: มีประสิทธิภาพสูงสำหรับการดำเนินการปั๊มขึ้นรูป การเจาะ และการขึ้นรูปด้วยแสงในปริมาณน้อยถึงปานกลาง ซึ่งความเร็ว ความคล่องตัว และประสิทธิภาพของรอยเท้ามีมากกว่าความจำเป็นด้านความแข็งแกร่งโดยสิ้นเชิง
ขีดจำกัดความสามารถในการขยาย: สิ่งอำนวยความสะดวกที่ปรับขนาดเป็นการวาดลึกหนักหรือใช้โปรเกรสซีฟดายที่มีสถานีสูงที่ซับซ้อน ในที่สุดจะต้องเปลี่ยนจากสถาปัตยกรรม C-frame ไปเป็นด้านตรง (H-frame)
สารบัญ
เครื่องจ่ายไฟแบบเฟรม AC ใช้โครงสร้างแบบเปิดด้านหน้าเพื่อให้เข้าถึงเครื่องมือและการจัดการวัสดุได้ง่าย ต่างจากแท่นอัดแบบเฟรมปิดตรงที่ไม่มีเสาค้ำด้านหน้า ทำให้พื้นที่ทำงานมีความยืดหยุ่นมากขึ้น โครงด้านหลังดูดซับแรงปฏิบัติการหลัก ในขณะที่ความลึกของลำคอจะกำหนดว่าวัสดุจะขยายเข้าไปในแท่นได้ไกลแค่ไหน
เนื่องจากเฟรมเปิดอยู่ การบรรทุกหนักจึงทำให้เกิดการเสียรูปเล็กน้อยระหว่างการทำงาน ส่วนหน้าอาจเคลื่อนที่ภายใต้แรงกดดันสูง ซึ่งอาจส่งผลต่อการจัดตำแหน่งสไลด์และความแม่นยำของชิ้นส่วน ดังนั้นการเลือกการใช้งานที่เหมาะสมจึงเป็นสิ่งสำคัญเพื่อให้มั่นใจถึงประสิทธิภาพที่เชื่อถือได้
ก่อนที่จะเลือกเครื่องกดเฟรม C วิศวกรควรประเมิน:
น้ำหนักที่ต้องการขึ้นอยู่กับความหนาของวัสดุและข้อกำหนดในการขึ้นรูป
ขนาดเตียงเพื่อให้แน่ใจว่ารองรับแม่พิมพ์ได้เต็มที่
ความยาวระยะชักสำหรับการถอดชิ้นส่วนและระบบอัตโนมัติ
ข้อกำหนดด้านความเร็วในการผลิต (SPM)
ระดับการโก่งตัวที่ยอมรับได้ขึ้นอยู่กับข้อกำหนดความแม่นยำของชิ้นส่วน
โครงสร้างสามด้านแบบเปิดช่วยให้เปลี่ยนแม่พิมพ์ได้เร็วและง่ายขึ้น ผู้ปฏิบัติงานสามารถเข้าถึงแท่นพิมพ์ได้จากหลายทิศทาง ช่วยให้รถยกและรถลากสามารถเคลื่อนย้ายไปยังพื้นที่ทำงานได้โดยตรง
การออกแบบนี้ช่วยลดเวลาในการติดตั้งและปรับปรุงประสิทธิภาพของผู้ปฏิบัติงาน นอกจากนี้ยังให้ทัศนวิสัยที่ดีขึ้นในระหว่างการผลิต ทำให้การตรวจสอบ การปรับเปลี่ยน และการบำรุงรักษาง่ายขึ้น
ประโยชน์ที่สำคัญ:
เปลี่ยนแม่พิมพ์ได้เร็วขึ้น
เข้าถึงผู้ปฏิบัติงานได้ดีขึ้น
การขนถ่ายวัสดุทำได้ง่ายขึ้น
ปรับปรุงหลักสรีรศาสตร์ในสถานที่ทำงาน
เครื่องกดเฟรม C ให้ความยืดหยุ่นที่ดีเยี่ยมสำหรับชิ้นงานขนาดใหญ่หรือผิดปกติ ด้านที่เปิดกว้างช่วยให้แผ่นยาว โปรไฟล์ และส่วนประกอบขนาดใหญ่ผ่านบริเวณกดได้ง่าย
ทำให้เหมาะสำหรับผู้ผลิตที่ผลิตชิ้นส่วนขนาดต่างๆ บนเครื่องจักรเครื่องเดียวกัน
การใช้งานทั่วไปได้แก่:
วงเล็บโลหะ
ช่องเหล็กยาว
ส่วนประกอบเครื่องใช้ไฟฟ้า
ชิ้นส่วนที่ประดิษฐ์ขึ้นเอง
โครงสร้างแบบเปิดช่วยลดความยุ่งยากในการติดตั้งระบบอัตโนมัติ สามารถบูรณาการเครื่องป้อน หุ่นยนต์ สายพานลำเลียง และระบบเศษเหล็กได้โดยไม่มีข้อจำกัดทางโครงสร้างที่สำคัญ
วัสดุสามารถเคลื่อนที่ได้อย่างราบรื่นผ่านกระบวนการปั๊ม ซึ่งช่วยปรับปรุงประสิทธิภาพการผลิต เครื่องกดเฟรม C ขนาดเล็กยังสามารถใช้ความเร็วช่วงชักสูงได้ ทำให้เหมาะสำหรับการเจาะและตัดกระดาษอย่างรวดเร็ว
ข้อดีของระบบอัตโนมัติ:
การติดตั้งตัวป้อนแบบง่าย
การไหลของวัสดุที่ยืดหยุ่น
เข้าถึงหุ่นยนต์ได้ง่าย
ประสิทธิภาพการผลิตที่สูงขึ้น
การกดเฟรม C ต้องการพื้นที่น้อยกว่าเมื่อเทียบกับการกดเฟรมแบบปิดที่มีความจุใกล้เคียงกัน โครงสร้างที่กะทัดรัดช่วยให้สามารถวางผังโรงงานได้ง่ายขึ้นและใช้พื้นที่การผลิตได้ดีขึ้น
ขนาดที่เล็กลงยังช่วยลดต้นทุนการติดตั้ง และช่วยให้สามารถจัดเรียงเครื่องจักรหลายเครื่องในเซลล์การผลิตที่มีขนาดกะทัดรัด
ข้อดีหลัก:
ความต้องการพื้นที่ที่ต่ำกว่า
บูรณาการโรงงานได้ง่ายขึ้น
การลงทุนด้านอุปกรณ์ลดลง
รูปแบบการผลิตที่ยืดหยุ่น
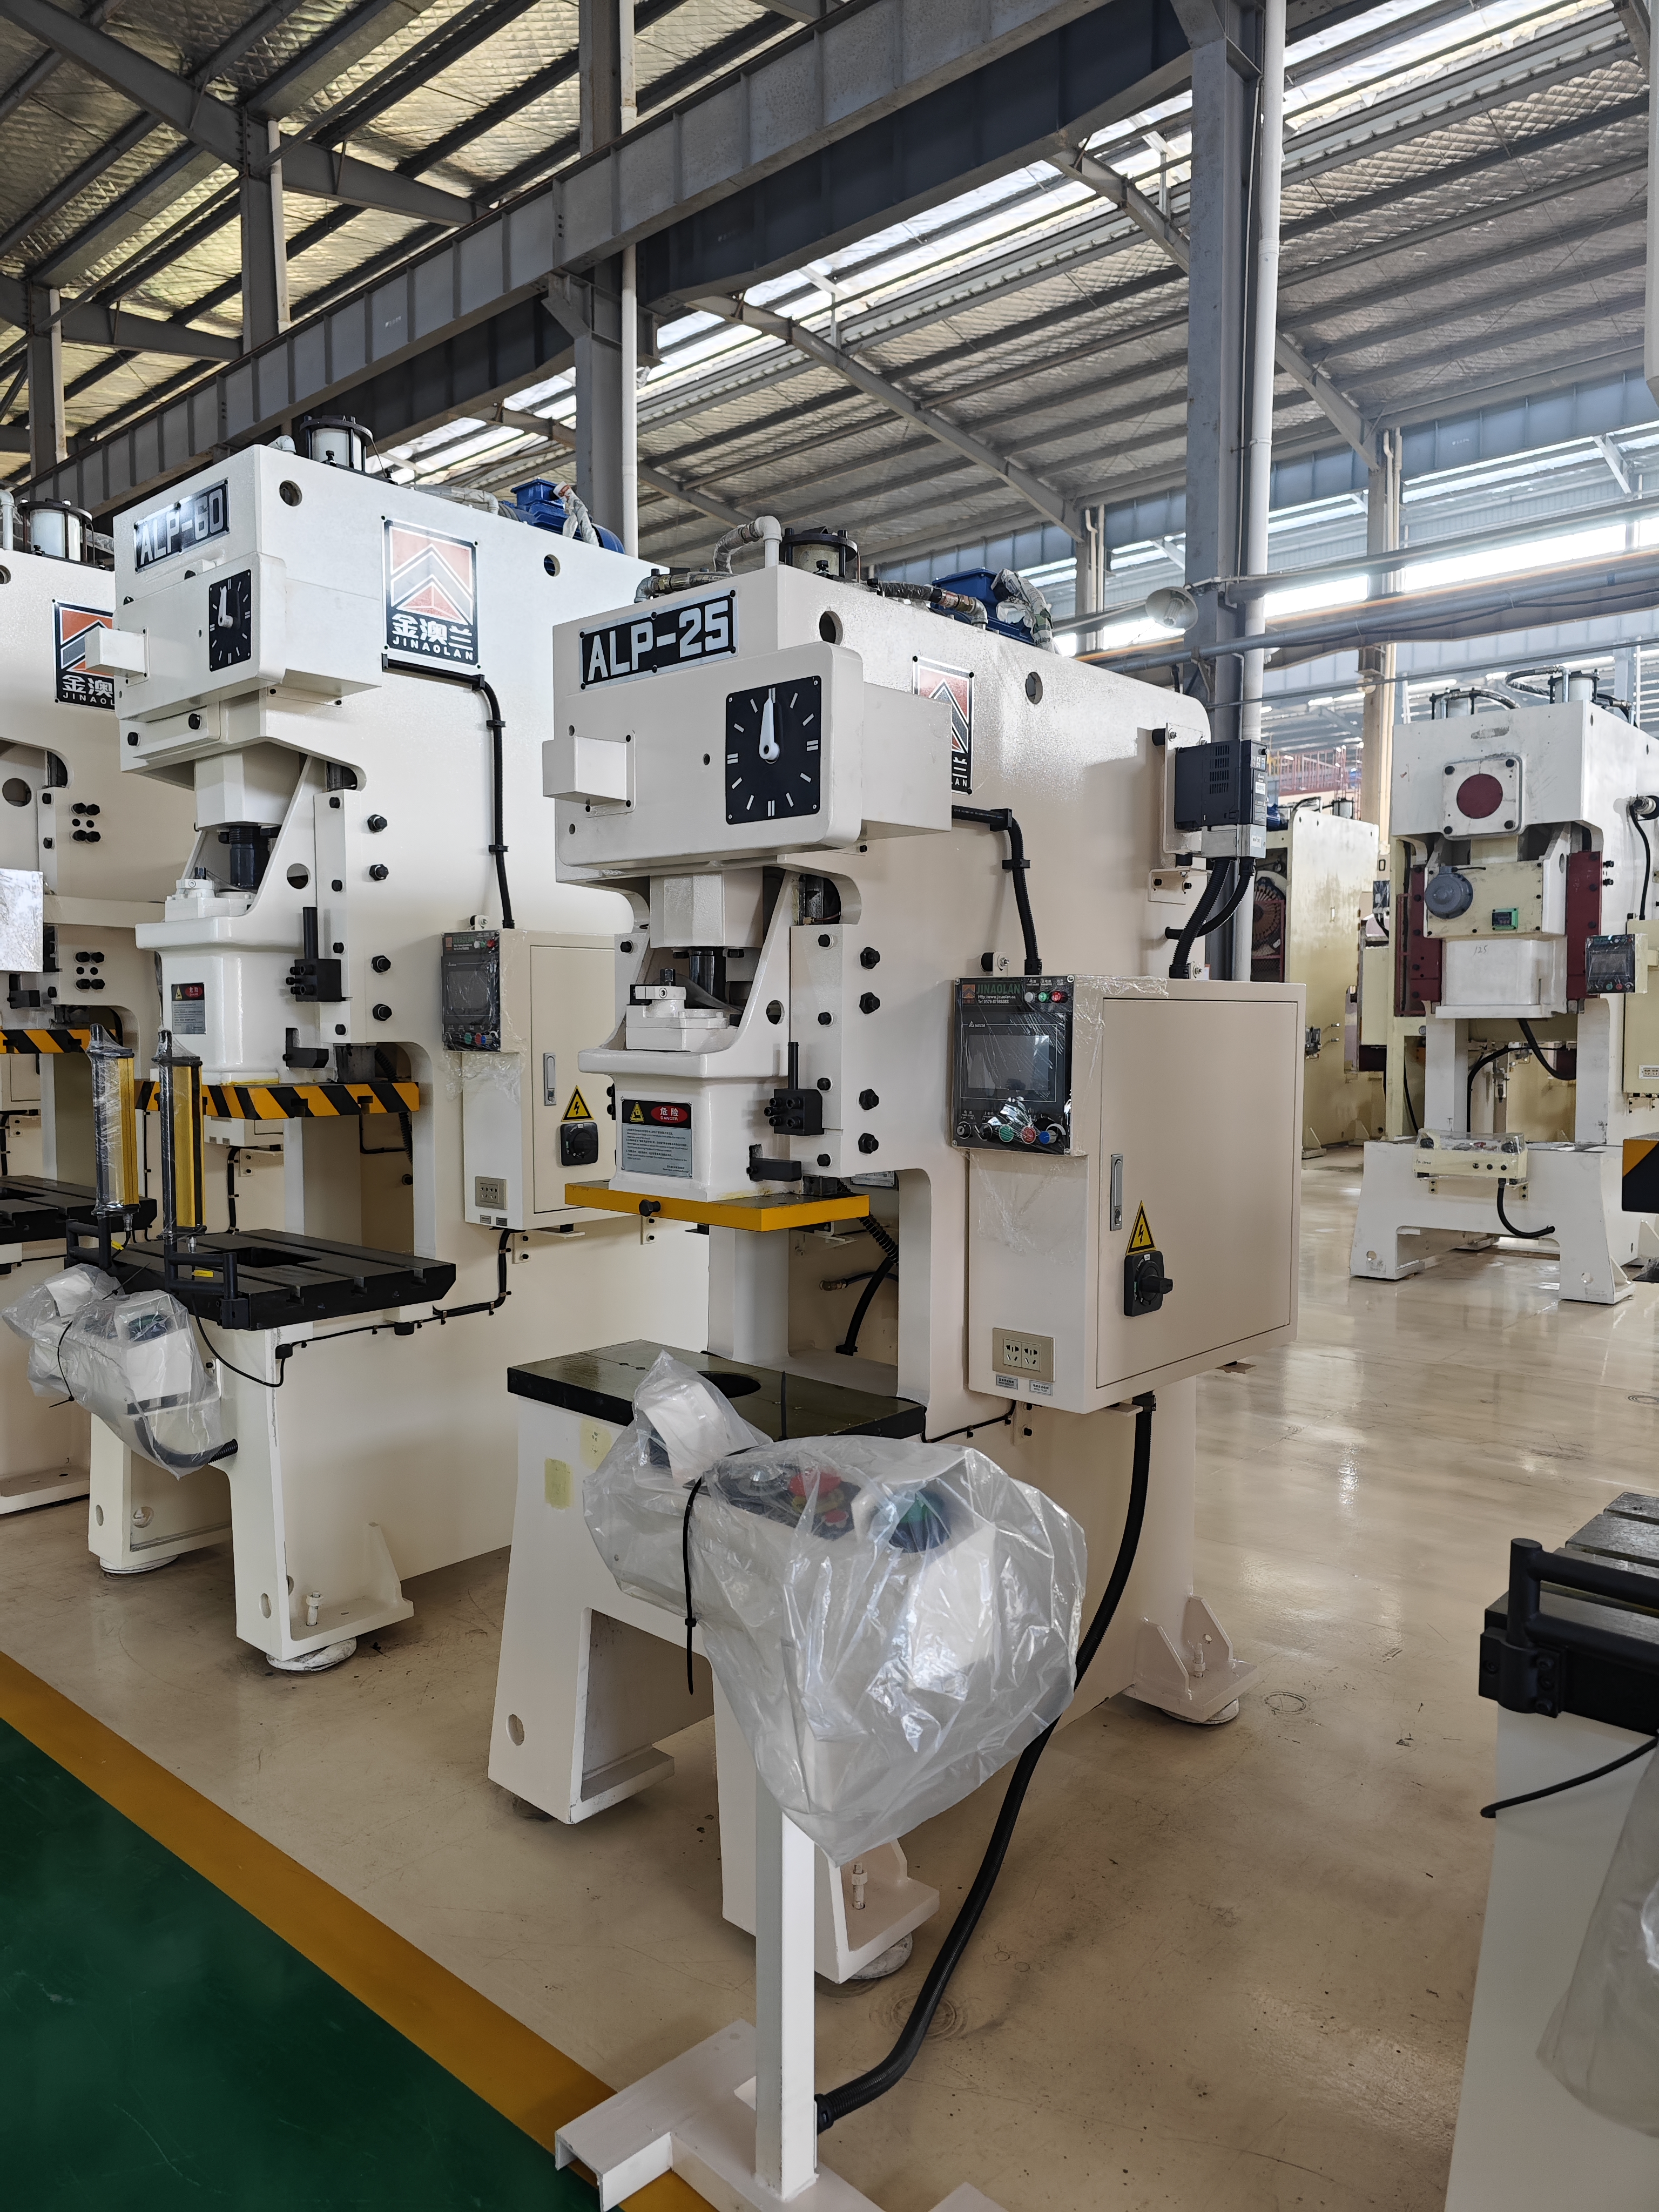
เราต้องตรวจสอบฟิสิกส์ของช่องว่างของเฟรม วิศวกรด้านเครื่องมือจะเรียกสิ่งนี้ว่า "หันเห" โดยธรรมชาติแล้วรูปทรงตัว C มีแนวโน้มที่จะเปิดออกเล็กน้อยภายใต้น้ำหนักสูงสุด ด้านหน้าของสไลด์เบี่ยงขึ้น และด้านหน้าของเตียงเบี่ยงลง สิ่งนี้ทำให้เกิดการสูญเสียความเท่าเทียมในระดับจุลภาคแต่สามารถวัดผลได้ ฟิสิกส์บอกว่าโครงสร้างคานยื่นงอได้ภายใต้ภาระหนักมาก คุณสามารถคาดหวังได้ว่าจะมีการโก่งตัวต่อความลึกของลำคอหนึ่งนิ้ว ซึ่งปกติวัดเป็นหน่วยหนึ่งในพันนิ้ว
การโก่งตัวเชิงมุมนี้ส่งผลโดยตรงต่อความทนทานต่อชิ้นส่วน คุณไม่สามารถดำเนินการสร้างเหรียญที่มีความแม่นยำสูงบนเฟรมแบบเปิดช่องว่างได้ น้ำหนักที่ต้องการที่ BDC จะทำให้เฟรมสปริง ส่งผลให้เหรียญมีความลึกไม่เท่ากันทั่วทั้งชิ้นส่วน การทำลายนูนจำนวนมากต้องทนทุกข์ทรมานจากความลึกที่ไม่เท่ากัน การดำเนินการที่ต้องการความขนานระหว่างสไลด์ถึงเตียงที่สมบูรณ์แบบจะล้มเหลว คุณไม่สามารถบังคับกดช่องว่างแบบเปิดเพื่อรักษาพิกัดความเผื่อด้านการบินและอวกาศภายใต้ภาระสูงสุดได้ รูปทรงของโครงสร้างช่วยป้องกันความแข็งแกร่งโดยสิ้นเชิง
การโก่งตัวของเฟรมมีความสัมพันธ์โดยตรงกับระยะห่างจากการเจาะถึงดายที่ไม่สม่ำเสมอ เมื่อการเอียงของเฟรมเพิ่มขึ้น หมัดจะเข้าสู่เมทริกซ์แม่พิมพ์ที่มุมเล็กน้อย สิ่งนี้จะทำลายจุดศูนย์กลางของระยะห่างในการตัด หากคุณใช้งานเหล็กแผ่นรีดเย็นที่มีระยะห่างที่แน่น การโก่งตัวของเฟรมเพียง 0.004" หมายความว่าหมัดชนเข้ากับบล็อกแม่พิมพ์ หมัดด้านหนึ่งเสียดสีกับเหล็กอย่างแรง ด้านตรงข้ามจะมีระยะห่างมากเกินไป ทำให้เกิดเศษเสี้ยนขนาดใหญ่จากการปั๊ม
การสึกหรอของเครื่องมือที่เร็วขึ้นทำให้เกิดความเสี่ยงในการปฏิบัติงานที่รุนแรง การบิ่นเกิดขึ้นเมื่อเจาะไม่ตรงแนวระหว่างการเข้า ความล้มเหลวของดายที่เกิดจากภัยพิบัติยังคงเป็นไปได้จริงหากหมุดไกด์ติดขัด การผลักดันแท่นพิมพ์แบบเปิดช่องว่างจนถึงพิกัดน้ำหนักสูงสุดทำให้เกิดความล้มเหลวเหล่านี้ คุณใช้เวลาในห้องเครื่องมือมากขึ้นในการลับแม่พิมพ์และเปลี่ยนหมัดที่หัก การเพิกเฉยต่อหลักฟิสิกส์ของการโก่งตัวรับประกันว่าเครื่องมือจะถูกทำลายก่อนเวลาอันควร
เครื่องอัดเฟรม C มักจะมีขีดจำกัดน้ำหนักในทางปฏิบัติที่ประมาณ 200–300 ตัน นอกเหนือจากช่วงนี้ การเสริมแรงที่จำเป็นจะเพิ่มขึ้นอย่างมาก ทำให้การกดด้านตรงเหมาะสมมากขึ้นสำหรับการรักษาเสถียรภาพและความสมดุลของโหลด เครื่องอัดเหล่านี้ไม่เหมาะสำหรับการขึ้นรูปลึกที่มีน้ำหนักมาก แม่พิมพ์แบบโปรเกรสซีฟขนาดใหญ่ หรือการสกัดวัสดุที่มีความแข็งแรงสูงโดยใช้แรงสูง เนื่องจากการรับน้ำหนักและแรงกระแทกที่ไม่สม่ำเสมออาจทำให้เฟรมเสียรูปและเครื่องมือเสียหายได้ การเลือกโครงสร้างการกดที่ถูกต้องตามการใช้งานถือเป็นสิ่งสำคัญสำหรับประสิทธิภาพที่เชื่อถือได้

การเลือกแท่นพิมพ์ที่เหมาะสมจำเป็นต้องวิเคราะห์ตัวแปรการผลิตเฉพาะของคุณ สภาพแวดล้อมที่มีการผสมผสานกันสูงต้องการการเปลี่ยนแปลงอย่างรวดเร็ว สภาพแวดล้อมที่มีการผสมผสานน้อยให้ความสำคัญกับความมั่นคงในระยะยาว คุณต้องแมปความซับซ้อนของชิ้นส่วนกับความสามารถของเครื่องจักร เมทริกซ์ต่อไปนี้จะเปรียบเทียบความเป็นจริงในการปฏิบัติงานของสถาปัตยกรรมทั้งสองเพื่อเป็นแนวทางในกลยุทธ์การจัดซื้อของคุณ
ตัวชี้วัดการดำเนินงาน | กด C-Frame | กดเฟรม H (ด้านตรง) |
|---|---|---|
ส่วนผสมการผลิต | ผสมสูง เปลี่ยนบ่อย | ปริมาณผสมต่ำ ดำเนินการผลิตโดยเฉพาะ |
ความซับซ้อนของเครื่องมือ | โปรเกรสซีฟแบบตีครั้งเดียวหรือแบบสั้น | โปรเกรสซีฟที่ยาวและซับซ้อนตายไป |
กำลังโหลดการเข้าถึง | สามด้าน เข้าถึงได้ง่ายมาก | ถูกจำกัดด้วยเสาหน้า/หลัง |
โปรไฟล์การโก่งตัว | การโก่งตัวเชิงมุม (การหันเห) ภายใต้ภาระ | การโก่งตัวในแนวตั้งแบบสมมาตร |
รอยเท้า | กะทัดรัด ประหยัดพื้นที่ | ขนาดใหญ่ต้องใช้พื้นที่มาก |
ความเหนื่อยล้าของผู้ปฏิบัติงานจะแตกต่างกันอย่างมากระหว่างการออกแบบเหล่านี้ การออกแบบเฟรม H แบบปิดทำให้เกิดความท้าทายในการบรรทุก ผู้ปฏิบัติงานต้องเข้าถึงผ่านหน้าต่างแคบ ๆ เพื่อกำจัดเศษหรือปรับวัสดุ การตั้งแม่พิมพ์ขนาดใหญ่ต้องใช้อุปกรณ์พิเศษและการหลบหลีกอย่างระมัดระวัง ตรงกันข้ามกับการเข้าถึงแบบเปิดของ C-frames ด้านหน้าแบบเปิดช่วยลดความเครียดทางกายภาพระหว่างการทำงานแบบแมนนวล และช่วยให้ทุกการโต้ตอบกับเครื่องมือเร็วขึ้น
เราต้องเปรียบเทียบความทนทานทางกายภาพของสถาปัตยกรรมเครื่องจักร เครื่องเปิดช่องว่างมีความทนทานสูงสำหรับงานที่เหมาะสม อย่างไรก็ตาม การใช้งานอย่างไม่ถูกต้องนำไปสู่ข้อกำหนดการบำรุงรักษาเครื่องมือที่รุนแรงในระยะยาว หากคุณดันเครื่องจักรจนถึงขีดจำกัดการโก่งตัวอย่างต่อเนื่อง ความตายของคุณจะได้รับผลกระทบ ตัวเฟรมเองอาจรอดพ้นจากความเครียดได้ แต่เครื่องมือของคุณจะลดลงอย่างรวดเร็ว ซึ่งต้องลับคมและเปลี่ยนใหม่อย่างต่อเนื่อง
แท่นพิมพ์ H-frame ให้การปกป้องแม่พิมพ์ที่เหนือกว่าอย่างมาก การออกแบบที่สมมาตรทำให้มั่นใจได้ถึงการรักษาความแม่นยำที่ยอดเยี่ยมตลอดหลายล้านรอบ ตัวเลื่อนยังคงขนานกับเตียงอย่างสมบูรณ์ แม้จะอยู่ภายใต้แรงกระแทกแบบ snap-through อย่างหนัก ซึ่งจะช่วยปกป้องการเจาะที่ละเอียดอ่อนและยืดระยะเวลาการลับให้ยาวขึ้นอย่างมาก อย่างไรก็ตาม ความเที่ยงตรงนี้ต้องใช้พื้นที่ขนาดใหญ่ขึ้นและใช้เวลาในการเปลี่ยนแปลงนานขึ้น คุณแลกความคล่องตัวเพื่อความเสถียรของมิติที่สมบูรณ์
วิศวกรขอแนะนำ "กฎ 20%" อย่างยิ่งสำหรับการปรับขนาดสื่อ คุณควรระบุเครื่องจักรที่มีความจุระวางน้ำหนักสูงกว่าข้อกำหนดที่คุณคำนวณไว้ 20-30% การบัฟเฟอร์นี้ช่วยลดผลกระทบของการโก่งตัวเชิงมุมให้เหลือน้อยที่สุด การทำงาน 80 ตันบนแท่นพิมพ์ 100 ตันทำให้เฟรมอยู่ในโซนที่แข็งเกร็ง แนวปฏิบัติทางวิศวกรรมมาตรฐานนี้ช่วยปกป้องทั้งเครื่องจักรและเครื่องมือ
อย่ากำหนดขนาดแท่นพิมพ์แบบเปิดช่องว่างให้ตรงกับความต้องการน้ำหนักสูงสุดของคุณ เครื่องอัดแบบกลไกจะส่งน้ำหนักตามพิกัดที่ระยะทางที่กำหนดเหนือ BDC เท่านั้น ซึ่งปกติแล้วจะอยู่ที่ 1/8" หรือ 1/4" หากคุณตีวัสดุให้สูงขึ้นในช่วงชัก คุณจะมีน้ำหนักที่น้อยลงอย่างเห็นได้ชัด การทำงานอย่างต่อเนื่องที่ความจุ 100% ช่วยเพิ่มการหันเหของเฟรมให้สูงสุด แนวทางปฏิบัตินี้รับประกันการสึกหรอก่อนเวลาอันควรของกิบส์และตลับลูกปืน การบัฟเฟอร์ระวางน้ำหนักทำหน้าที่เป็นตาข่ายนิรภัยในการปฏิบัติงาน ช่วยให้มั่นใจได้ถึงคุณภาพของชิ้นส่วนที่สม่ำเสมอตลอดระยะเวลาการผลิตที่ยาวนาน
วิศวกรด้านเครื่องมือต้องปรับการออกแบบให้เหมาะกับสถาปัตยกรรมเฉพาะนี้ คุณไม่สามารถพึ่งพาสไลด์กดเพื่อนำทางเครื่องมือได้ คุณต้องใช้ชุดดายไกด์สำหรับงานหนัก ใช้ไดชูสี่เสาที่แข็งแกร่งพร้อมหมุดนำขนาดใหญ่และบูชลูกปืน ส่วนประกอบเหล่านี้จะดูดซับการเอียงโดยธรรมชาติของแท่นพิมพ์ พวกเขาบังคับให้หมัดและดายยังคงอยู่ในแนวเดียวกันแม้ว่าเฟรมจะโก่งตัวก็ตาม
วางตำแหน่งงานตัดที่หนักที่สุดไว้ตรงกลางใต้เส้นกึ่งกลางของสไลด์ หลีกเลี่ยงการวางสถานีที่รับน้ำหนักสูงใกล้กับขอบด้านหน้าของแม่พิมพ์ เนื่องจากจะทำให้โมเมนต์การโค้งงอรุนแรงขึ้น หากคุณกำลังดำเนินการโดยใช้แรงผลักด้านข้างอย่างหนัก เช่น การเจาะลูกเบี้ยวหรือการขึ้นรูปลึก คุณต้องติดตั้งบล็อกส้น บล็อกที่ส้นจะทำงานก่อนที่หมัดจะกระทบกับวัสดุ ช่วยดูดซับแรงด้านข้างและป้องกันหมุดนำจากการหัก การออกแบบเครื่องมือที่เหมาะสมจะช่วยลดข้อเสียทางโครงสร้างของเฟรมแบบเปิด
ผู้ผลิตบางรายเสนอการปรับปรุงโครงสร้างสำหรับรุ่นช่องว่างแบบเปิด ราวจับชั่วคราวสามารถเชื่อมต่อด้านหน้าของสไลด์เข้ากับเตียงได้ ส่วนรองรับด้านหน้าเหล่านี้เพิ่มความแข็งแกร่งโดยรวมชั่วคราว คุณสลักมันเข้าที่เพื่อการผลิตเฉพาะที่มีพิกัดความเผื่อสูงกว่า พวกเขาแปลงเครื่องจักรให้เป็นไฮบริดเฟรมปิดอย่างมีประสิทธิภาพ ป้องกันเอฟเฟกต์แบบฝาพับ
การปรับปรุงเพิ่มเติมเหล่านี้ลดการเข้าถึงในขณะที่ติดตั้ง คุณจะสูญเสียความสามารถในการสไลด์ดายเข้ามาจากด้านหน้า อย่างไรก็ตาม จะลดการโก่งตัวเชิงมุมได้อย่างมาก คุณลบออกเมื่อกลับสู่การดำเนินการตัดมาตรฐาน วิธีการแบบโมดูลาร์นี้ขยายขอบข่ายการปฏิบัติงานของเครื่อง โดยเป็นโซลูชันที่ยืดหยุ่นสำหรับโรงงานที่มีความคลาดเคลื่อนของชิ้นส่วนที่แปรผันสูง
กิจวัตรการบำรุงรักษาเชิงป้องกันที่เข้มงวดช่วยให้มั่นใจถึงความทนทานของเครื่องจักรในระยะยาว ทีมบำรุงรักษาจะต้องให้ความสำคัญอย่างมากกับการปรับระยะห่างของกิ๊บ ดึงเกจวัดรอบกิบทุกไตรมาส คุณต้องการรักษาระยะห่างในการทำงานที่ระบุของผู้ผลิต โดยทั่วไปจะอยู่ที่ประมาณ 0.0015" ถึง 0.002" กิ๊บหลวมช่วยให้สไลด์เตะไปด้านข้างระหว่างการดีดเข้า ซึ่งทำให้การเอียงตามธรรมชาติของเฟรมรุนแรงขึ้น กิ๊บแน่นช่วยรักษาความขนานของการเลื่อนระหว่างจังหวะลง
การตรวจสอบความขนานของสไลด์ปกติยังคงเป็นสิ่งจำเป็น ติดตั้งตัวแสดงหน้าปัดฐานแม่เหล็กเข้ากับแผ่นรอง และกวาดด้านล่างของสไลด์ที่ BDC หากสไลด์ไม่ได้ขนานจากหน้าไปหลังมากกว่า 0.002" ต่อฟุต คุณจะต้องชิมเครื่องมือหรือขูดกิบส์ ตรวจสอบจุดความเค้นของเฟรมสำหรับการแตกร้าวเล็กๆ ตรวจสอบรัศมีของเฟรมด้านหลังที่มีความเครียดเข้มข้น การบำรุงรักษาเชิงรุกช่วยป้องกันความล้มเหลวทางกลไกที่เป็นภัยพิบัติ และรักษาความแม่นยำในการผลิต
ก่อนที่จะออกใบสั่งซื้อสำหรับแท่นปั๊มครั้งต่อไปของคุณ ให้ดำเนินการตามขั้นตอนทางวิศวกรรมต่อไปนี้เพื่อให้แน่ใจว่าอุปกรณ์ตรงกับความเป็นจริงในการผลิตของคุณ:
คำนวณความต้องการในการบรรทุกนอกศูนย์กลางและการกระแทกน้ำหนักแบบย้อนกลับสำหรับแม่พิมพ์ที่ใช้งานอยู่ทั้งหมดที่กำหนดไว้สำหรับเครื่องจักรใหม่
ปรึกษากับแผนกเครื่องมือของคุณเพื่อกำหนดระยะโก่งเชิงมุมสูงสุดที่ยอมรับได้ โดยพิจารณาจากพิกัดความเผื่อในการพิมพ์ชิ้นงานที่แคบที่สุดของคุณ
ขอข้อมูลการวิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์ (FEA) จากผู้ผลิตแท่นพิมพ์เพื่อตรวจสอบพฤติกรรมการหล่อเฟรมเฉพาะภายใต้โหลดสูงสุดที่คำนวณไว้ของคุณ
ตรวจสอบสินค้าคงคลังแม่พิมพ์ในปัจจุบันของคุณเพื่อให้แน่ใจว่าเครื่องมือทั้งหมดใช้หมุดนำและบล็อกส้นที่ทนทานซึ่งสามารถปรับสมดุลการเอียงของเฟรมโดยธรรมชาติได้
ตอบ: โดยทั่วไปช่วงมาตรฐานจะอยู่ระหว่าง 10 ถึง 250 ตัน ผู้ผลิตไม่ค่อยสร้างให้ใหญ่ขึ้นเนื่องจากความหนาของเฟรมขนาดใหญ่ที่จำเป็นเพื่อป้องกันการโก่งตัวกลายเป็นสิ่งที่ใช้ไม่ได้จริง สำหรับความต้องการที่เกิน 300 ตัน อุตสาหกรรมจะเปลี่ยนไปใช้การออกแบบเฟรม H เพื่อรักษาความสมบูรณ์ของโครงสร้างที่จำเป็นและการกระจายแรงที่สมมาตร
ตอบ: แม่พิมพ์โปรเกรสซีฟแบบสั้นทำงานได้ดีในเครื่องจักรเหล่านี้ อย่างไรก็ตาม แม่พิมพ์แบบโปรเกรสซีฟที่มีขนาดยาวต้องทนทุกข์ทรมานจากการโหลดนอกศูนย์กลางอย่างรุนแรง ในขณะที่วัสดุเคลื่อนที่ผ่านหลายสถานี การกระจายแรงที่ไม่สม่ำเสมอจะทำให้การโก่งตัวของเฟรมรุนแรงขึ้น สิ่งนี้ทำให้เกิดปัญหาการสึกหรอและความทนทานของเครื่องมืออย่างรวดเร็วที่ขอบด้านนอกของแม่พิมพ์
ตอบ: ไม่ ไม่สามารถขจัดการโก่งตัวได้อย่างสมบูรณ์เนื่องจากหลักฟิสิกส์ของการออกแบบคานยื่นออกมา อย่างไรก็ตาม คุณสามารถบรรเทาผลกระทบได้อย่างมีประสิทธิภาพ ขนาดการกดที่เหมาะสม การบำรุงรักษา gib อย่างเข้มงวด และการใช้งานชุดดายนำทางสำหรับงานหนักที่จำเป็น ช่วยให้มั่นใจได้ว่าเครื่องมือยังคงอยู่ในแนวเดียวกันแม้จะมีการเอียงตามธรรมชาติของเฟรมก็ตาม
ตอบ: ใช่ มีความเข้ากันได้สูงเป็นพิเศษกับระบบอัตโนมัติ การเข้าถึงด้านหน้าแบบเปิดและด้านข้างที่ชัดเจนทำให้การขนถ่ายโดยหุ่นยนต์มีประสิทธิภาพสูง แขนหุ่นยนต์สามารถเคลื่อนที่ได้อย่างอิสระโดยไม่ต้องเดินไปรอบๆ เสาด้านหน้าที่มีข้อจำกัดซึ่งพบในการออกแบบกรอบปิด ทำให้การรวมเซลล์ทำได้ง่ายขึ้น
ตอบ: ใช่ นี่ถือเป็นข้อได้เปรียบหลักประการหนึ่ง การออกแบบช่องว่างแบบเปิดช่วยให้วัสดุขนาดใหญ่หรือรูปทรงแปลกขยายออกไปด้านข้างของแท่นพิมพ์ได้ การเปิดด้านข้างนี้ให้ความคล่องตัวที่เหนือกว่าสำหรับการผลิตแบบกำหนดเอง ช่วยให้คุณสามารถดำเนินการอัดขึ้นรูปยาวหรือแผงกว้างได้อย่างง่ายดาย
ตอบ: แท่นพิมพ์แบบกลไกใช้มู่เล่และคลัตช์เพื่อให้เกิดจังหวะการตีที่รวดเร็วและมีแรงกระแทกสูง เหมาะอย่างยิ่งสำหรับการปั๊มขึ้นรูปด้วยความเร็วสูง เครื่องอัดไฮดรอลิกใช้กระบอกของเหลวเพื่อให้แรงที่ปรับได้และระยะเวลาที่ควบคุมได้ตลอดช่วงจังหวะ ทำให้เหมาะสำหรับการดึงลึกและการขึ้นรูปที่แม่นยำภายในสถาปัตยกรรมแบบเปิดช่องว่าง


