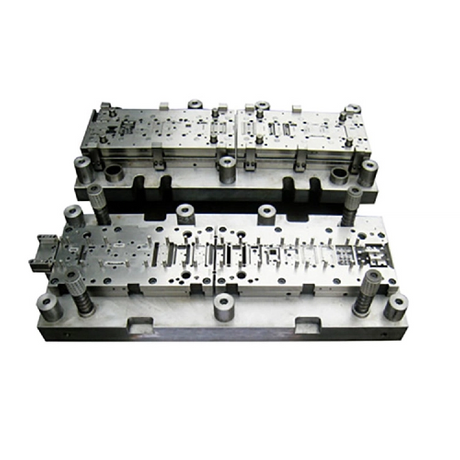
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-11-09 ที่มา:เว็บไซต์


ใช้ การปั๊มแม่พิมพ์แบบถ่ายโอน เมื่อชิ้นงานจำเป็นต้องเคลื่อนที่อย่างอิสระระหว่างการปั๊มและโปรแกรมการผลิต ซึ่งสามารถปรับการจัดการและเครื่องมือโดยเฉพาะได้ การประเมินว่าเมื่อใดที่แถบพาหะจะรบกวนการไหลของวัสดุในระหว่างการวาด จำกัดการเข้าถึงเพื่อตัดแต่งหรือจับเจ่า หรือบังคับเค้าโครงแถบที่ไม่มีประสิทธิภาพ ก่อนดำเนินการ ให้ยืนยันว่าสามารถจับ เคลื่อนย้าย และจัดวางรูปร่างว่างและรูปร่างกลางแต่ละชิ้นได้อย่างน่าเชื่อถือในอัตราการผลิตที่ต้องการ
สารบัญ
ตัวเรือน เปลือก หรือกระทะที่ลึกอาจต้องดึงครั้งแรก วาดใหม่ และตัดแต่งหรือจับเจ่าในภายหลัง หากการยึดชิ้นงานไว้กับตัวพาจะจำกัดการไหลของวัสดุหรือทำให้การทำงานในภายหลังยากต่อการเข้าถึง การเคลื่อนย้ายชิ้นงานเป็นชิ้นแยกจะช่วยให้ผู้ออกแบบแม่พิมพ์มีอิสระในการวางโครงร่างกระบวนการได้มากขึ้น

ความลึกของการวาดเพียงอย่างเดียวไม่ได้กำหนดตัวเลือก ตรวจสอบรูปร่างเปล่า ทิศทางการวาด รัศมี เกรดวัสดุ และขีดจำกัดการทำให้ผอมบาง ถามว่าแผ่นงานต้องไหลไปที่ใดและจุดยึดของผู้ให้บริการจะรบกวนการเคลื่อนไหวนั้นหรือไม่ สำหรับชิ้นส่วนที่ต้องใช้การดึงหลายครั้ง ให้ตรวจสอบว่ารูปทรงที่ขึ้นรูปครั้งแรกจะได้รับการรองรับและตำแหน่งอย่างไรก่อนการตีครั้งถัดไป
สถานีวาดอาจต้องรองรับชิ้นส่วนรอบปริมณฑล สถานีตัดแต่งหรือหน้าแปลนในภายหลังอาจจำเป็นต้องเข้าถึงขอบเดียวกัน เครื่องมือถ่ายโอนช่วยให้ทีมวางแผนวิธีจัดการและค้นหาชิ้นส่วนในแต่ละขั้นตอนได้ การเปลี่ยนแปลงการวางแนวสามารถประเมินได้หากอุปกรณ์ถ่ายโอนและเครื่องมือสามารถรองรับได้
วางจุดจับยึดก่อนที่แนวคิดเรื่องเครื่องมือจะเสร็จสิ้น หน้าแปลนที่ง่ายต่อการจับหลังจากการวาดอาจหายไประหว่างการตัดแต่ง พื้นผิวที่มองเห็นได้อาจต้องอยู่ห่างจากเครื่องหมายของมือจับ ตรวจสอบช่องว่างเรียบและรูปร่างตรงกลางทั้งหมด รวมถึงวิธีที่ชิ้นส่วนที่เสร็จแล้วออกจากสถานีสุดท้าย
แถบโปรเกรสซีฟอาจต้องใช้รางพาหะหรือความกว้างของแถบเพิ่มเติมเพื่อให้ชิ้นส่วนมีความเสถียรผ่านหลายสถานี กระบวนการถ่ายโอนสามารถใช้ช่องว่างที่ตัดแยกกันหรือช่องว่างที่แยกออกจากกันที่จุดเริ่มต้นของบรรทัด นั่นทำให้ทีมมีวิธีใหม่ในการวางช่องว่างและเปรียบเทียบปริมาณการใช้วัสดุ
เปรียบเทียบเค้าโครงจริง รวมโครงกระดูกที่ตัดออก การตัดขอบ เศษของตัวขนส่ง และการสูญเสียการเริ่มต้น หากแนวคิดการถ่ายโอนใช้ช่องว่างที่ตัดไว้ล่วงหน้า ให้รวมต้นทุนในการผลิต ซ้อน และการป้อนพวกมันด้วย ช่องว่างขนาดเล็กสามารถปรับปรุงการใช้วัสดุในขณะที่เพิ่มต้นทุนการจัดการในส่วนอื่นของกระบวนการ
ในการปั๊มแม่พิมพ์แบบถ่ายโอน กลไกจะเคลื่อนย้ายชิ้นส่วนเปล่าที่แยกออกจากกันหรือชิ้นส่วนที่ขึ้นรูปบางส่วนจากสถานีหนึ่งไปอีกสถานีหนึ่ง ในการปั๊มแม่พิมพ์แบบโปรเกรสซีฟ โดยทั่วไปชิ้นงานจะติดอยู่กับแถบพาหะผ่านสถานีต่อเนื่องกันจนกว่าจะถูกตัดเป็นอิสระ ด้วยการใช้เครื่องมือแบบขั้นตอนเดียว แม่พิมพ์แต่ละตัวจะดำเนินการในขั้นตอนหนึ่ง และชิ้นส่วนที่ต้องดำเนินการเพิ่มเติมจะต้องถูกย้ายไปยังเครื่องมือเพิ่มเติม
ปัจจัยการคัดเลือก | โอนปั๊มตาย | การประทับตราแบบก้าวหน้า | แยกตายขั้นตอนเดียว |
|---|---|---|---|
ชิ้นส่วนเคลื่อนไหวอย่างไร | กลไกการถ่ายโอนจะเคลื่อนย้ายชิ้นงานแต่ละชิ้น | ระบบป้อนจะเลื่อนแถบพาหะไปข้างหน้า | ผู้ปฏิบัติงานหรือระบบอัตโนมัติจะย้ายชิ้นส่วนระหว่างการปฏิบัติงานที่แยกจากกัน |
การเข้าถึงการขึ้นรูป | คุ้มค่าที่จะประเมินว่าเมื่อใดที่ผู้ให้บริการจะเข้าไปยุ่งเกี่ยวกับการวาด การตัดแต่ง หรือการระบุตำแหน่ง | ตัวเลือกที่แข็งแกร่งเมื่อชิ้นส่วนสามารถยึดติดได้และแถบยังคงมีเสถียรภาพ | แต่ละการดำเนินการสามารถตั้งค่าแยกกันได้ |
การเปรียบเทียบวัสดุ | ตรวจสอบการซ้อนช่องว่าง การเว้นเศษและการเล็ม | ตรวจสอบความกว้างของแถบ ระยะห่างของฟีด ส่วนรองรับ และเศษที่ตัดออก | ตรวจสอบเค้าโครงที่ว่างเปล่าและเรื่องที่สนใจสำหรับการดำเนินการแต่ละครั้ง |
การตรวจสอบการผลิตหลัก | จับ ยก ค้นหา และปล่อยรูปร่างตรงกลางทุกรูปแบบภายในหน้าต่างการเคลื่อนไหวที่มีอยู่ | เดินหน้า นำร่อง และปล่อยแถบได้อย่างน่าเชื่อถือในอัตราเป้าหมาย | ควบคุมเวลาในการจัดการ คิว และการเปลี่ยนแปลงระหว่างการตั้งค่า |
เมื่อใดจึงจะใส่ไว้ในรายการสั้น ๆ | การผลิตหลายขั้นตอนซ้ำๆ โดยได้รับประโยชน์ที่ชัดเจนจากการจัดการชิ้นส่วนที่เป็นอิสระ | การผลิตแบบป้อนคอยล์ที่มีความเสถียรพร้อมตัวพาและเค้าโครงแถบที่ใช้งานได้จริง | ความต้องการที่ลดลงหรือไม่แน่นอน หรือกระบวนการที่ได้ประโยชน์จากการตั้งค่าที่เป็นอิสระ |
นำตัวเครื่องมาเป็นตัวอย่าง สถานีแรกดึงเปลือก สถานีที่สองวาดใหม่ สถานีที่สามตัดแต่งขอบ และสถานีที่สี่สร้างหน้าแปลน หากแถบพาหะจำกัดการดึงหรือกีดขวางหน้าแปลน แนวคิดการถ่ายโอนก็คุ้มค่าที่จะพัฒนา หากเค้าโครงแถบที่ได้รับการปรับปรุงให้การเข้าถึงการขึ้นรูปและการป้อนที่เพียงพอและเชื่อถือได้ ให้เก็บตัวเลือกแบบก้าวหน้าไว้ในการเปรียบเทียบ สำหรับปริมาณนำร่อง ให้ดำเนินการแยกราคาเพื่อดูว่าต้องใช้ปริมาณการผลิตเท่าใดเพื่อปรับเครื่องมือถ่ายโอนโดยเฉพาะ

สำหรับภาพรวมกระบวนการ โปรดดู คำแนะนำของ KINGLAN เกี่ยวกับวิธีการทำงานของ Transfer Die Stamping กลุ่ม ผลิตภัณฑ์ แม่พิมพ์ปั๊มขึ้นรูป ครอบคลุมเครื่องมือแบบขั้นตอนเดียว แบบถ่ายโอน และแบบก้าวหน้า
เริ่มต้นด้วยโครงร่างสถานีที่เสนอและน้ำหนักที่เกิดขึ้นระหว่างจังหวะ ตรวจสอบแรงกดที่ใช้ได้ที่ตำแหน่งการขึ้นรูป พลังงานที่ความเร็วที่ต้องการ และการโหลดนอกศูนย์กลางที่อนุญาต หลายสถานีสามารถบรรทุกสิ่งของในตำแหน่งที่แตกต่างกันได้ในจังหวะเดียวกัน การประมาณภาระงานในแต่ละสถานีช่วยให้ทีมงานตรวจสอบความต้องการรวมและวิธีการกระจายความต้องการดังกล่าวผ่านสื่อต่างๆ
ยืนยันขนาดเตียงและรางเลื่อนที่ใช้งานได้ ความสูงของแม่พิมพ์ ระยะชัก ระยะห่างของสถานี และการเข้าถึงสำหรับการขนถ่าย การขนถ่าย และการเปลี่ยนแปลงแม่พิมพ์ สำหรับการปรับปรุงเพิ่มเติม โปรดแบ่งปันรูปแบบการพิมพ์ที่แน่นอนและแบบร่างที่มีอยู่ นอกจากนี้ ยังระบุเบาะรองนั่ง ตัวดีด ตัวป้อนเปล่า หรือส่วนควบคุมที่มีอยู่ซึ่งเครื่องมือใหม่ต้องใช้
ตรวจสอบเส้นทางขณะที่กลไกการถ่ายโอนจับ ยก เลื่อน ลดระดับ และปล่อยชิ้นงาน ตรวจสอบการรบกวนระหว่างมือจับ ชิ้นส่วน การเจาะ แม่พิมพ์ และตัวกั้น รวมถึงการเปลี่ยนแปลงความสูงของชิ้นส่วนหลังการวาด การเคลื่อนไหวเมื่อชิ้นส่วนถูกปลด และตำแหน่งของคุณลักษณะใดๆ ที่อาจติดอยู่บนเครื่องมือ
กำหนดวิธีที่บรรทัดจะตรวจจับชิ้นส่วนที่หายไป ชิ้นส่วนที่อยู่ผิดตำแหน่ง หรือช่องว่างสองชั้น หากมี ตกลงเกี่ยวกับวิธีการหยุดระบบและผู้ปฏิบัติงานจะเคลียร์สถานีที่ได้รับผลกระทบและรีสตาร์ทอย่างไร KINGLAN แสดงรายการ เครื่องมือจัดการสองมิติสำหรับบรรทัดการกดหลาย สถานี ยืนยันการเคลื่อนไหวและการจัดเรียงการจับยึดกับแผนผังสถานีของคุณก่อนที่จะระบุอุปกรณ์

ขอให้ซัพพลายเออร์แต่ละรายเสนอราคาโดยเทียบกับปริมาณต่อปี ขนาดชุดงาน เกณฑ์ความคลาดเคลื่อนของชิ้นส่วน และสมมติฐานในการดำเนินงานที่เท่ากัน รวมถึงแม่พิมพ์ อุปกรณ์ถ่ายโอน การเตรียมเปล่า การสูญเสียวัสดุ ค่าแรงในการติดตั้ง การบำรุงรักษา และการหยุดทำงานที่คาดหวัง ใช้ผลผลิตที่ยอมรับในช่วงเวลาการผลิตเดียวกัน ดังนั้นอัตราระยะชักที่โฆษณาไว้ที่สูงขึ้นจะไม่บิดเบือนการเปรียบเทียบ
ตัวอย่างเช่น สมมติว่าตัวเลือกการโอนเพิ่ม 30,000 ดอลลาร์สหรัฐฯ ในค่าเครื่องมือและระบบอัตโนมัติล่วงหน้า แต่ช่วยประหยัดได้ประมาณ 0.15 ดอลลาร์ต่อชิ้นส่วนที่ยอมรับในต้นทุนการผลิตที่เกิดซ้ำ ภายใต้สมมติฐานดังกล่าว จะกู้คืนการลงทุนเพิ่มเติมหลังจากชิ้นส่วนที่ยอมรับ 200,000 ชิ้น คำนวณใหม่ว่าทั้งสองเส้นทางสร้างอัตราของเสีย ต้นทุนการบำรุงรักษา หรือเวลาการเปลี่ยนแปลงที่แตกต่างกันหรือไม่ นี่เป็นตัวอย่างการคำนวณเพื่อเปรียบเทียบข้อเสนอ
รวมสิ่งต่อไปนี้ในคำขอใบเสนอราคาของคุณ:
ชิ้นส่วนและวัสดุ: การวาดภาพ 2 มิติ, แบบจำลอง 3 มิติ หากมี, เกรดแผ่น, ช่วงความหนา, ผิวสำเร็จ และพื้นผิวสวยงาม
ข้อกำหนดด้านการผลิต: ความต้องการรายปี ขนาดชุดโดยทั่วไป เป้าหมายที่ยอมรับชิ้นส่วนต่อชั่วโมง และความถี่ในการเปลี่ยนแปลงที่วางแผนไว้
อุปกรณ์ที่มีอยู่: รุ่นแท่นพิมพ์ ขนาดเตียงและรางเลื่อน ระยะชัก ความสูงของแม่พิมพ์ที่ใช้ได้ และอุปกรณ์ป้อนหรือขนย้ายที่ติดตั้งไว้
ข้อกำหนดด้านคุณภาพ: ขนาดที่สำคัญ ขีดจำกัดของเสี้ยน เครื่องหมายของมือจับที่อนุญาต และตำแหน่งการตรวจสอบสำหรับการทำให้ผอมบางตามที่เกี่ยวข้อง
ข้อกำหนดในการทดลอง: ช่องว่างการผลิตที่เป็นตัวแทน ระยะเวลาการทำงานที่ตกลงกันไว้ ความถี่ในการวัด และเกณฑ์การยอมรับสำหรับเอาต์พุตและข้อบกพร่อง
ในระหว่างการทดลอง ให้วัดส่วนที่ยอมรับได้ต่อชั่วโมงควบคู่ไปกับความเร็วการกด บันทึกข้อผิดพลาดในการถ่ายโอน รีสตาร์ทเรื่องที่สนใจ และข้อบกพร่องที่เกิดซ้ำตามสถานี การทดลองควรแสดงให้เห็นว่าสายการผลิตที่นำเสนอสามารถรักษาคุณภาพชิ้นส่วนและรีสตาร์ทได้อย่างน่าเชื่อถือภายใต้เงื่อนไขที่สำคัญในการผลิตหรือไม่
การเลือกเมื่อการจัดการชิ้นส่วนแบบอิสระช่วยแก้ปัญหาเฉพาะด้านการวาด การเข้าถึง ตำแหน่ง หรือการใช้วัสดุ และการทดลองใช้จะสนับสนุนต้นทุนการผลิตและผลผลิตที่คาดหวังไว้ จึงคุ้มค่าที่จะเลือก หากแถบที่มั่นคงสามารถขนส่งชิ้นส่วนผ่านการทำงานทุกครั้งได้อย่างมีประสิทธิภาพ การประทับตราแบบก้าวหน้าก็อาจเป็นทางเลือกที่ดีได้
ใช่ โดยเฉพาะอย่างยิ่งเมื่อช่องว่างที่แยกจากกันจำเป็นต้องผ่านขั้นตอนการวาด การวาดใหม่ และการตกแต่งขั้นสุดท้าย ยืนยันความเป็นไปได้ในการดึงและสร้างจุดจับและตำแหน่งที่เชื่อถือได้สำหรับรูปทรงตรงกลางแต่ละรูปทรง
การประหยัดวัสดุขึ้นอยู่กับเค้าโครงว่างเปล่าและแถบจริง เปรียบเทียบเศษชิ้นส่วนที่ขนส่งและลอกออกกับเศษที่ตัดและตัดแต่ง และรวมถึงการสูญเสียเมื่อเริ่มต้นและชิ้นส่วนที่ถูกปฏิเสธ
อาจเป็นไปได้หลังจากการตรวจสอบความเข้ากันได้ ตรวจสอบพื้นที่แม่พิมพ์ แรงที่ใช้ได้และพลังงานตามความเร็วที่ต้องการ ขีดจำกัดการโหลดนอกศูนย์กลาง ระยะห่างในการถ่ายโอน และการควบคุมที่จำเป็นในการซิงโครไนซ์แท่นพิมพ์กับระบบการจัดการ
ไม่มีเกณฑ์สากล เปรียบเทียบการลงทุนเพิ่มเติมกับการประหยัดที่เกิดขึ้นประจำต่อชิ้นส่วนที่ยอมรับ จากนั้นตรวจสอบว่าความต้องการตลอดอายุการใช้งานที่คาดหวังและขนาดชุดงานรองรับการคืนทุนหรือไม่
กำลังวางแผนโครงการปั๊มขึ้นรูปหลายขั้นตอนอยู่ใช่ไหม? หารือเกี่ยวกับแอปพลิเคชัน Transfer Die ของคุณกับ KINGLAN แบ่งปันแบบร่างชิ้นส่วน เกรดวัสดุและความหนา ปริมาณประจำปี และรายละเอียดการพิมพ์ที่มีอยู่ หากคุณใช้งานชิ้นส่วนแล้ว ให้รวมการดำเนินการที่จำกัดเอาต์พุตหรือทำให้เกิดเศษมากที่สุด