
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-09-21 ที่มา:เว็บไซต์


การเลือกสถาปัตยกรรมแท่นพิมพ์ที่เหมาะสมต้องอาศัยความสมดุลระหว่างน้ำหนักที่ต้องการกับความยืดหยุ่นในการปฏิบัติงาน วิศวกรรมที่มากเกินไปทำให้เสียพื้นที่บนพื้น ในขณะที่การระบุที่ต่ำกว่ามาตรฐานทำให้เกิดการโก่งตัวของเฟรมและความเสียหายของเครื่องมือ ผู้จัดการฝ่ายสิ่งอำนวยความสะดวกและวิศวกรฝ่ายผลิตมักจะดิ้นรนเพื่อกำหนดเกณฑ์ที่แน่นอนซึ่งสื่อแบบเปิดจะกลายเป็นหนี้สินแทนที่จะเป็นสินทรัพย์ คุณเผชิญกับภาวะที่กลืนไม่เข้าคายไม่ออกนี้อยู่ตลอดเวลาเมื่อเปรียบเทียบความคล่องตัวในโรงงานกับความแข็งแกร่งในปริมาณมาก เราจัดทำคู่มือนี้เพื่อจัดทำกรอบการประเมินทางเทคนิค ช่วยให้คุณทราบได้ว่าเมื่อใดที่เครื่อง gap-frame เป็นทางออกที่ดีที่สุดสำหรับพื้นที่โรงงานของคุณ เราวิเคราะห์ข้อจำกัดทางกล กรณีการใช้งานในอุดมคติ และประสิทธิภาพการดำเนินงานโดยรวม คุณจะได้เรียนรู้วิธีจับคู่ข้อกำหนดของดายกับความสามารถของเฟรม เพื่อหลีกเลี่ยงการจัดตำแหน่งที่ไม่ตรงซึ่งมีค่าใช้จ่ายสูง เพื่อให้แน่ใจว่ากระบวนการเลือกอุปกรณ์ของคุณอาศัยข้อมูลที่เป็นรูปธรรมมากกว่าการคาดเดา
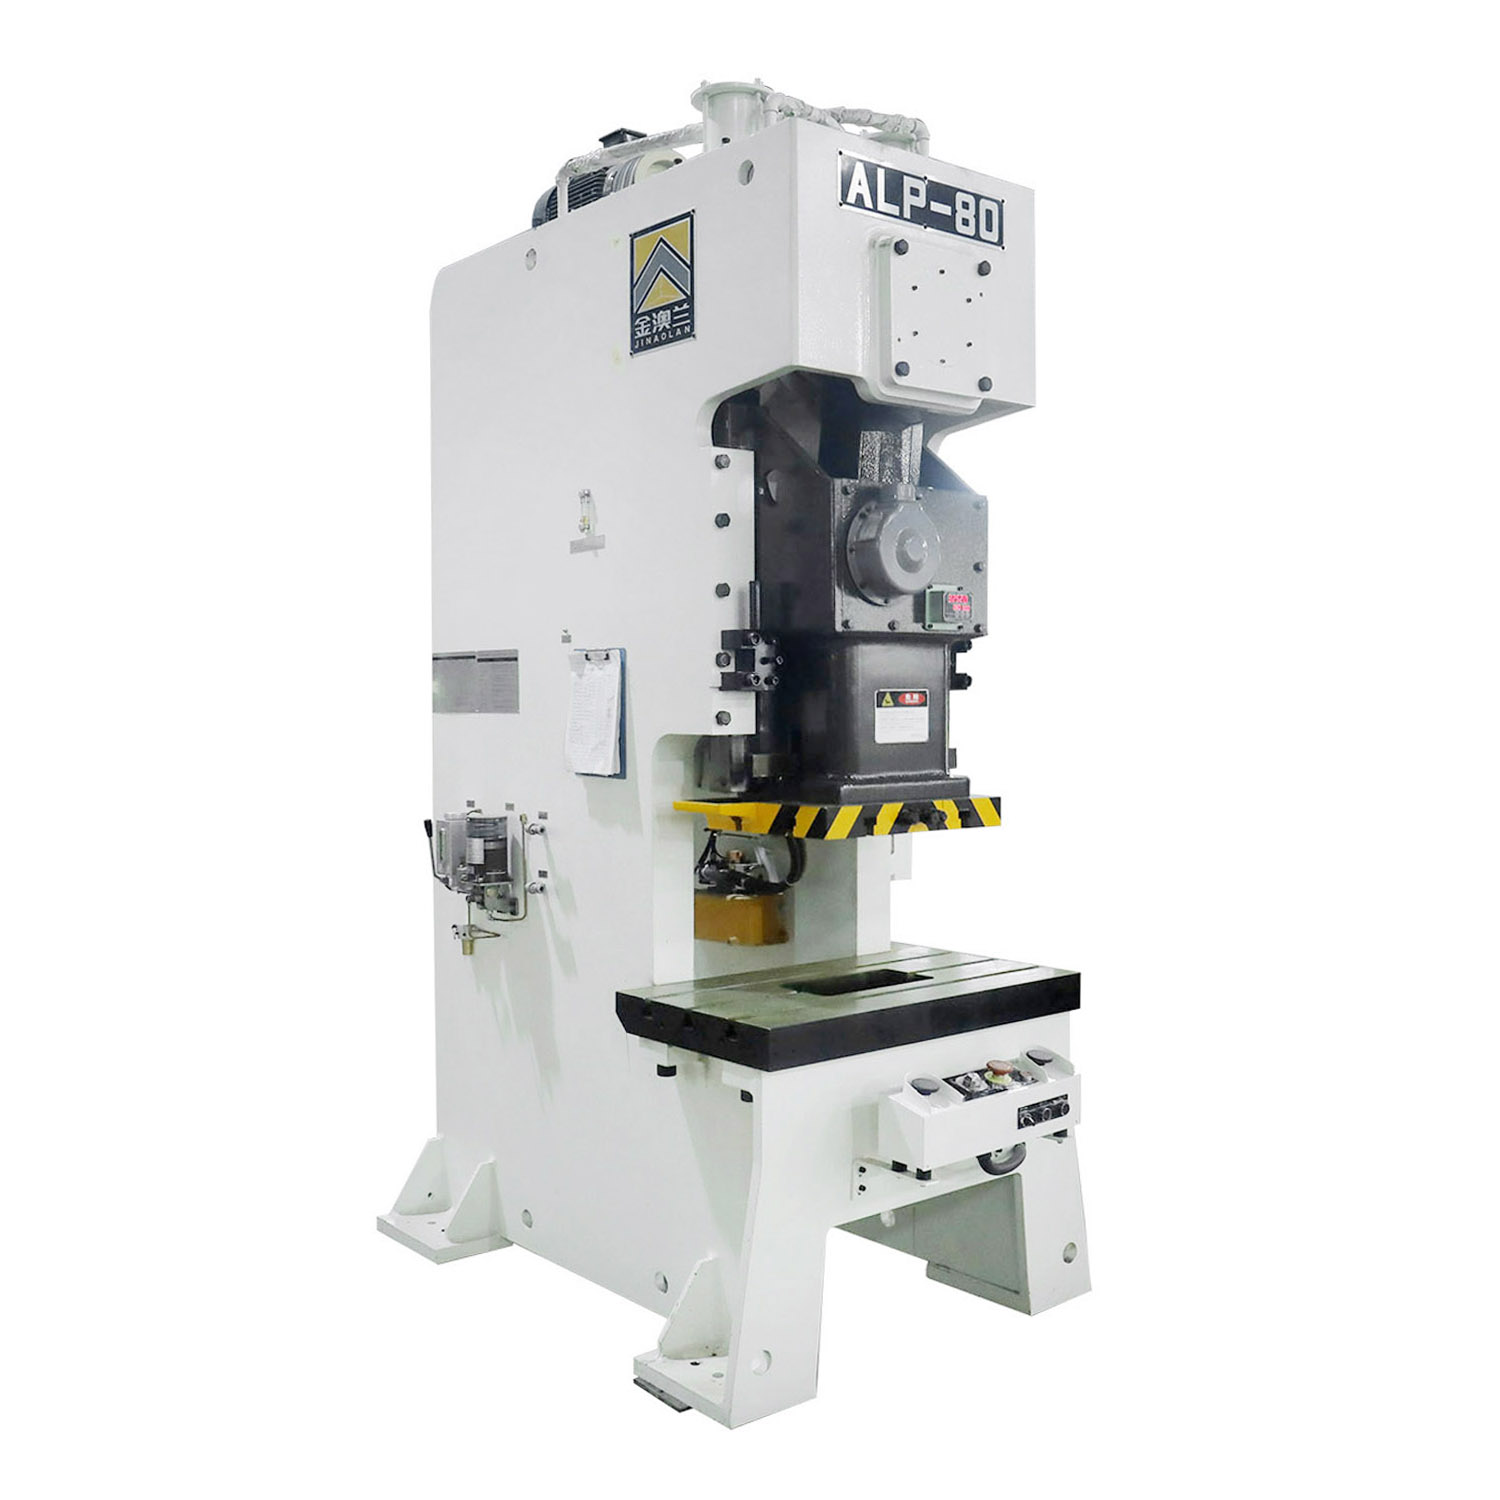
กรณีการใช้งานที่เหมาะสมที่สุด: การกด C-frame เป็นเลิศในการทำงานที่ต้องการการเข้าถึงแบบสามด้าน การเปลี่ยนเครื่องมือบ่อยครั้ง และการดำเนินการผลิตขนาดเล็กถึงขนาดกลาง
ข้อจำกัดด้านโครงสร้าง: การออกแบบช่องว่างแบบเปิดโดยเนื้อแท้แล้วไวต่อการโก่งตัวเชิงมุม (gaping) ภายใต้ภาระที่ใกล้เคียงสูงสุด ทำให้ไม่เหมาะสมสำหรับงานโปรเกรสซีฟไดย์ที่ไม่สมดุลสูงหรือมีน้ำหนักมาก
รอยพิมพ์และประสิทธิภาพขนาดเตียง: ให้พื้นที่พิมพ์ที่เล็กกว่าอย่างเห็นได้ชัด และได้รับการปรับให้เหมาะสมสำหรับขนาดเตียงที่เล็กกว่าเมื่อเทียบกับเครื่องกดด้านตรง (H-frame) ซึ่งเหมาะสำหรับพื้นที่ทำงานขนาดกะทัดรัดและรูปแบบการผลิตแบบเซลล์
จุดที่เหมาะสมในการใช้งาน: มีประสิทธิภาพสูงสุดสำหรับการผลิตโลหะทั่วไป การกลึง การเจาะ การดัด และการตอกย้ำ โดยทั่วไปจะอยู่ภายใต้ขีดจำกัดกำลังการผลิต 250 ตัน
สารบัญ
การออกแบบช่องว่างแบบเปิดช่วยให้เข้าถึงเครื่องมือและการใช้งานได้ดีเยี่ยม แต่มีความแข็งแกร่งต่ำกว่าการอัดแบบเฟรมปิด เนื่องจากด้านหน้าของเฟรมไม่ได้รับการรองรับ การบรรทุกหนักอาจทำให้เฟรมโก่งตัว และส่งผลต่อการวางแนวของตัวกั้นถึงเตียง ขนาดเตียงที่ใหญ่ขึ้นจะเพิ่มผลกระทบนี้ ดังนั้นการกด gap-frame ส่วนใหญ่จะใช้สำหรับส่วนประกอบที่มีขนาดเล็กและการใช้งานปั๊มที่เบากว่า โดยที่ภาระจะอยู่ใกล้กับศูนย์กลางของเฟรม
เครื่องอัดช่องว่างมาตรฐานมักจะทำงานระหว่าง 10 ถึง 250 ตัน การเกินช่วงนี้จะเพิ่มแรงกดของเฟรมและอาจทำให้เกิดช่องว่าง ซึ่งส่งผลต่อการจัดตำแหน่งระหว่างหมอนข้างและหมอนข้าง การวางแนวที่ไม่ตรงนี้อาจนำไปสู่การสึกหรอของแม่พิมพ์ที่ไม่สม่ำเสมอ เครื่องมือได้รับความเสียหาย และลดความแม่นยำของชิ้นส่วน รุ่นน้ำหนักสูงเสริมสามารถรับน้ำหนักได้มากขึ้น แต่ต้องใช้เฟรมที่ใหญ่ขึ้น และลดข้อได้เปรียบในการประหยัดพื้นที่ของการออกแบบแบบเปิดช่องว่าง
ลักษณะความเร็วและระยะชักของสถาปัตยกรรมนี้ทำให้เหมาะอย่างยิ่งสำหรับการเจาะและการตัดแบบสถานีเดียว ผู้ปฏิบัติงานสามารถป้อนวัสดุได้อย่างรวดเร็วจากหลายมุม แรมจะหมุนเวียนอย่างรวดเร็ว ทำให้งานตัดกระดาษความเร็วสูงทำงานสั้นลง การดำเนินการปิดทำให้เกิดแรงกระแทกทะลุผ่านอย่างมีนัยสำคัญ เมื่อหมัดทะลุวัสดุ พลังงานที่เก็บไว้ในเฟรมกดจะปล่อยออกมาทันที เฟรมช่องว่างแบบเปิดจะดูดซับน้ำหนักย้อนกลับนี้แตกต่างจากการกดด้านตรง ซึ่งมักจะต้องใช้ตัวกันกระแทกแบบพิเศษหากทำงานใกล้ความจุสูงสุด
สถาปัตยกรรมแบบเปิดให้ข้อได้เปรียบอย่างมากในการกวาดล้างทาก เศษวัสดุหลุดออกได้ง่ายหรืออาจหันไปทางด้านหลังหรือด้านข้างโดยใช้รางแบบกำหนดเอง เพื่อป้องกันเศษสะสมจากการติดแม่พิมพ์หรือทำให้ชิ้นงานเสียหาย การกำจัดเศษที่มีประสิทธิภาพส่งผลให้มีเวลาการทำงานที่สูงขึ้นและหยุดการบำรุงรักษาน้อยลง คุณไม่จำเป็นต้องออกแบบระบบการกำจัดเศษภายในที่ซับซ้อนภายในฐานรองแม่พิมพ์ ทำให้วิศวกรรมเครื่องมือของคุณง่ายขึ้น
การปั๊มขึ้นรูประยะสั้นมุ่งเน้นไปที่การตั้งค่าที่รวดเร็วและความยืดหยุ่นในการผลิตมากกว่าความเร็วสูงสุด การออกแบบแบบเปิดของแท่นพิมพ์ gap-frame ช่วยให้เปลี่ยนแม่พิมพ์ได้ง่ายและบูรณาการระบบเปลี่ยนแม่พิมพ์แบบรวดเร็ว ทำให้เหมาะสำหรับงานประดิษฐ์ในปริมาณน้อยต่างๆ
อย่างไรก็ตาม เครื่องพิมพ์เหล่านี้มีข้อจำกัดเกี่ยวกับแม่พิมพ์แบบโปรเกรสซีฟที่ซับซ้อน การโหลดที่ไม่สม่ำเสมอในหลายสถานีอาจทำให้เกิดการโก่งตัวของสไลด์ ส่งผลให้เครื่องมือสึกหรอและมีปัญหาด้านความแม่นยำ เหมาะกว่าสำหรับการดำเนินการแบบก้าวหน้าง่ายๆ ที่โหลดยังคงสมดุล
การดัดและการขึ้นรูปมักเกี่ยวข้องกับชิ้นงานขนาดใหญ่หรือไม่สม่ำเสมอ การออกแบบแบบเปิดของแท่นพิมพ์ gap-frame ช่วยให้เข้าถึงชิ้นส่วนเหล่านี้ได้ดีขึ้น อย่างไรก็ตาม การโหลดที่ไม่สม่ำเสมอเป็นเรื่องปกติ ดังนั้นเครื่องมือจึงต้องอยู่ในตำแหน่งอย่างระมัดระวังเพื่อรักษาสมดุลของแรง
การสร้างเหรียญต้องใช้แรงดันสูงที่ด้านล่างของจังหวะ เนื่องจากสิ่งนี้จะสร้างความเครียดให้กับเฟรมอย่างมาก ผู้ปฏิบัติงานจึงต้องหลีกเลี่ยงการใช้แรงกดมากเกินไป ระบบตรวจสอบน้ำหนักช่วยควบคุมแรงขึ้นรูปและปกป้องเครื่องจักรจากความเสียหายถาวร
โมเดลที่มีน้ำหนักน้อยกว่ามักทำหน้าที่ในการประกอบที่มีความแม่นยำ แบริ่งปักหลัก ตอกย้ำ และกดต้องใช้แรงปานกลางและมีความแม่นยำสูง สายการผลิตยานยนต์และเครื่องใช้ไฟฟ้าอาศัยเครื่องจักรเหล่านี้อย่างมากสำหรับงานประกอบย่อย ด้านหน้าแบบเปิดช่วยให้ผู้ปฏิบัติงานหรือแขนหุ่นยนต์สามารถวางส่วนประกอบที่ซับซ้อนลงในบริเวณแม่พิมพ์ได้อย่างปลอดภัยและรวดเร็ว เฉพาะเหล่านี้ การใช้งานเครื่องกดด้วยเฟรม C จะเพิ่มความเร็วและความสามารถในการเข้าถึงของเครื่องให้สูงสุด ในขณะที่ยังคงต่ำกว่าเกณฑ์การโก่งตัวที่สำคัญ คุณสามารถติดตั้งชามป้อนอาหารแบบอัตโนมัติและโต๊ะดัชนีแบบหมุนเข้ากับเบาะได้โดยตรง ทำให้เกิดเป็นเซลล์ประกอบที่มีขนาดกะทัดรัดในตัวเอง

ความแตกต่างที่ชัดเจนที่สุดระหว่างการออกแบบทั้งสองนี้คือความสามารถในการเข้าถึง กรอบช่องว่างให้การเข้าถึงแบบสามด้าน เฟรมตัว H จำกัดการเข้าถึงหน้าต่างด้านข้างแคบและช่องเปิดด้านหน้า/ด้านหลัง การเข้าถึงนี้ส่งผลโดยตรงต่อเวลาการตั้งค่า โรงงานที่มีการเปลี่ยนแม่พิมพ์บ่อยครั้งช่วยลดการใช้แรงงานได้อย่างมากด้วยเครื่องจักรแบบเปิด รถยกหรือรถลากสามารถเข้าจากหลายมุม โดยขับไปจนถึงแผ่นเสริม เข้าถึงตัวยึดและแคลมป์ได้ง่ายโดยไม่ต้องพิงเข้าไปในพื้นที่แม่พิมพ์ที่ปิดมิดชิด สำหรับร้านขายงานที่มีการเปลี่ยนงานสามหรือสี่ครั้งต่อวัน ความเร็วนี้ถือเป็นข้อได้เปรียบในการปฏิบัติงานอย่างมาก
โหลดที่อยู่นอกศูนย์กลางส่งผลต่อการกดเฟรม H และเฟรมช่องว่างต่างกัน การกดเฟรม H ให้ความมั่นคงที่ดีขึ้นเนื่องจากโครงสร้างสี่คอลัมน์รองรับการกระแทกจากทุกมุมและลดการเคลื่อนไหวด้านข้าง การกด Gap-frame มีความไวต่อการโหลดที่ไม่สม่ำเสมอ ซึ่งสามารถเพิ่มความเค้นบนเฟรมและระบบนำทางได้ การใช้งานปั๊มขึ้นรูปขนาดใหญ่และงานหนักมักต้องใช้เครื่องปั๊ม H-frame ในขณะที่เครื่องปั๊ม gap-frame จะเหมาะกับชิ้นส่วนขนาดเล็กและความต้องการการผลิตที่มีขนาดกะทัดรัดมากกว่า การเลือกโครงสร้างที่เหมาะสมจะช่วยรักษาความแม่นยำ ลดการสึกหรอของเครื่องมือ และป้องกันข้อบกพร่องของชิ้นส่วน
ประเมินอัตราส่วนรอยเท้าต่อน้ำหนัก เครื่องจักร Gap-frame อัดแน่นไปด้วยพลังการเจาะที่สำคัญในพื้นที่ขนาดเล็กมาก สิ่งนี้ทำให้พวกเขามีความน่าสนใจอย่างมากสำหรับการบูรณาการการผลิตแบบเซลลูล่าร์ คุณสามารถจัดกลุ่มแท่นพิมพ์ขนาดเล็กหลายเครื่องเข้าด้วยกันเพื่อสร้างสายการผลิตแบบลีน โครงตัว H ที่มีน้ำหนักใกล้เคียงกันต้องใช้พื้นที่ฐานที่ใหญ่กว่ามากและมักจะมีระยะห่างจากเพดานสูงกว่า การรวมสิ่งอำนวยความสะดวกทำได้ง่ายกว่าด้วยช่องว่างเฟรม พวกเขาแทบไม่ต้องใช้หลุมฐานรากแบบพิเศษหรือเครนเหนือศีรษะขนาดใหญ่ในการติดตั้ง คุณสามารถหน่วงพวกมันไว้กับพื้นคอนกรีตเสริมเหล็กมาตรฐานได้โดยตรงโดยใช้อุปกรณ์ยึดแบบแยกสำหรับงานหนัก
คุณสมบัติ | C-Frame (ช่องว่างเปิด) | H-Frame (ด้านตรง) |
|---|---|---|
การเข้าถึง | ดีเยี่ยม (เข้าได้สามด้าน) | ถูกจำกัด (การเข้าถึงบล็อกหลัก) |
ความแข็งแกร่งและการโก่งตัว | ปานกลาง (มีแนวโน้มที่จะอ้าปากค้างเชิงมุม) | สูง (โก่งตัวน้อยที่สุด) |
รอยเท้า | กะทัดรัด (ไม่ต้องใช้หลุม) | ขนาดใหญ่ (มักต้องมีงานฐานราก) |
การดำเนินการผลิตในอุดมคติ | ปริมาณผสมสูง ปริมาณต่ำ (HMLV) | ผสมต่ำปริมาณสูง |
ความซับซ้อนของเครื่องมือ | สถานีเดียวก้าวหน้าง่าย ๆ | ซับซ้อนและก้าวหน้าหลายสถานี |
ความสามารถในการรับน้ำหนักนอกศูนย์กลาง | แย่ถึงยุติธรรม | ยอดเยี่ยม |
ความแปรปรวนของการผลิตเป็นตัวกำหนดการเลือกอุปกรณ์ Gap-frames รองรับสภาพแวดล้อมที่มีการผสมผสานสูงและมีปริมาณน้อย (HMLV) ความยืดหยุ่นในการดำเนินงานเป็นตัวขับเคลื่อนหลักที่นี่ เครื่องเดียวอาจเจาะวงเล็บในตอนเช้าและโทเค็นเหรียญในช่วงบ่าย ความเร็วโดยธรรมชาติของ ram ช่วยเพิ่มปริมาณงานสูงสุดสำหรับสัญญาระยะสั้นที่หลากหลาย ไลน์การผลิตที่มีปริมาณมากโดยเฉพาะ ประทับชิ้นส่วนเดียวกันหลายล้านครั้ง ได้รับประโยชน์มากขึ้นจากสภาพแวดล้อมที่เข้มงวดและการสึกหรอต่ำของแท่นพิมพ์ด้านตรง คุณปรับใช้การกดช่องว่างเมื่อความคล่องตัวมีความสำคัญมากกว่าการใช้กำลังที่ดุร้ายและต่อเนื่อง
การป้อนด้วยมือตามหลักสรีรศาสตร์มีความเหนือกว่าอย่างมากในการกดแบบเปิดช่องว่าง ผู้ปฏิบัติงานไม่จำเป็นต้องเข้าถึงเสาเหล็กหนักๆ ทัศนวิสัยของพื้นที่เครื่องมือดีเยี่ยม ลดความเหนื่อยล้าและปรับปรุงการควบคุมคุณภาพ การบูรณาการระบบอัตโนมัตินั้นตรงไปตรงมา วิทยาการหุ่นยนต์ การป้อนคอยล์ และระบบการดีดชิ้นส่วนอัตโนมัติสามารถประกอบเข้ากับซองเครื่องจักรได้อย่างง่ายดาย คุณสามารถติดตั้งเครื่องป้อนเซอร์โวที่ด้านหนึ่ง ติดตั้งสายพานลำเลียงเศษที่ด้านหลัง และเปิดด้านหน้าทิ้งไว้เพื่อให้เข้าถึงการบำรุงรักษาได้โดยไม่มีข้อขัดแย้งด้านพื้นที่
การโก่งตัวของช่องว่างเฟรมส่งผลต่ออายุการใช้งานของเครื่องมือ เครื่องมือคาร์ไบด์ที่มีพิกัดความเผื่อต่ำนั้นเปราะ หากเฟรมกดช่องว่างภายใต้ภาระ การเจาะและดายจะอยู่ในแนวที่ไม่ตรงเล็กน้อย ซึ่งจะทำให้คาร์ไบด์แตกและทำลายเครื่องมือ คุณต้องจับคู่การออกแบบแม่พิมพ์กับเฟรมการพิมพ์ หากคุณต้องใช้ชิ้นส่วนที่มีความแม่นยำสูงบน C Frame Power Press ให้ใช้แม่พิมพ์ที่มีการนำทางอย่างหนัก หมุดนำขนาดใหญ่และบูชลูกปืนภายในชุดดายจะดูดซับแรงด้านข้างบางส่วน การนำแม่พิมพ์ภายในนี้ช่วยปกป้องคมตัดจากการโก่งเชิงมุมของแท่นพิมพ์ โดยจะเปลี่ยนภาระในการจัดตำแหน่งจากแท่นกดไปยังฐานรองแม่พิมพ์
วิธีปฏิบัติจริงในการลดช่องว่างของเฟรมคือหลีกเลี่ยงการใช้งานแท่นพิมพ์อย่างเต็มประสิทธิภาพ การรักษาระดับความปลอดภัย เช่น การใช้แท่นพิมพ์ที่ใหญ่กว่าน้ำหนักที่ต้องการ จะช่วยลดการโก่งตัวและยืดอายุการใช้งานของอุปกรณ์ การติดตั้งเครื่องตรวจสอบน้ำหนักสามารถตรวจจับสภาวะการโอเวอร์โหลดและหยุดเครื่องเมื่อเกินขีดจำกัด สำหรับการใช้งานที่มีความต้องการสูง การปรับเปลี่ยนคันบังคับสามารถปรับปรุงความแข็งแกร่งของเฟรม ขณะเดียวกันก็รักษาความยืดหยุ่นของการออกแบบช่องว่างแบบเปิด
ข้อกำหนดในการบำรุงรักษาขึ้นอยู่กับระบบขับเคลื่อน เครื่องอัดเชิงกลจำเป็นต้องตรวจสอบคลัตช์ เบรก มู่เล่ จุดหล่อลื่น และจังหวะเวลาเพื่อความปลอดภัยเป็นประจำ เครื่องอัดไฮดรอลิกต้องมีการตรวจสอบกระบอกสูบ ระดับแรงดัน และสภาพน้ำมัน ไม่ว่าระบบจะเป็นประเภทใดก็ตาม สัญญาณเริ่มต้น เช่น การสั่นสะเทือนที่ผิดปกติ เสียงที่ผิดปกติ น้ำมันรั่ว หรือการสึกหรอของไกด์มากเกินไป ควรได้รับการแก้ไขอย่างรวดเร็วเพื่อป้องกันอุปกรณ์เสียหายและการหยุดทำงาน
การออกแบบแบบเปิดสามด้านนำเสนอความท้าทายด้านความปลอดภัยที่ไม่เหมือนใคร ผู้ปฏิบัติงานมีจุดเข้าถึงเขตอันตรายได้หลายจุด จำเป็นต้องมีการบูรณาการด้านความปลอดภัยที่เข้มงวด ม่านแสงจะต้องครอบคลุมพื้นที่ทำงานหลักของผู้ปฏิบัติงาน คุณสามารถกำหนดค่าเหล่านี้สำหรับ Presence Sensing Device Initiation (PSDI) ได้หากกฎระเบียบท้องถิ่นอนุญาต ซึ่งจะทำให้การดำเนินการด้วยตนเองเร็วขึ้น การควบคุมด้วยสองมือช่วยให้แน่ใจว่ามือของผู้ปฏิบัติงานอยู่ห่างจากเครื่องมือก่อนที่อุปกรณ์จะเคลื่อนลงมา การป้องกันแบบแข็ง เช่น แผงโพลีคาร์บอเนตหรือตาข่ายเหล็ก จะต้องปิดกั้นการเข้าถึงด้านข้างและด้านหลังของพื้นที่แม่พิมพ์ การปฏิบัติตามมาตรฐาน OSHA และ ANSI ต้องใช้แนวทางที่ครอบคลุมในการปกป้องซองจดหมายที่เปิดอยู่ทั้งหมด
การประเมินการลงทุนด้านอุปกรณ์จำเป็นต้องดูการจัดสรรทรัพยากรและผลกระทบของสิ่งอำนวยความสะดวก ข้อกำหนดด้านพื้นที่วางด้านหน้าและการติดตั้งของ gap-frame โดยทั่วไปจะต่ำกว่าเครื่องกดด้านตรงที่มีน้ำหนักเทียบเคียงได้ อุปสรรคในการเข้าที่ต่ำกว่านี้ทำให้ทรัพยากรมีอิสระสำหรับเครื่องมือ ระบบ QDC หรืออุปกรณ์อัตโนมัติที่ดีขึ้น ความคล่องตัวในระยะยาวให้มูลค่าการดำเนินงานอย่างต่อเนื่อง เครื่องจักรเพียงเครื่องเดียวสามารถรองรับรูปทรงและวัสดุของชิ้นส่วนได้หลากหลายขนาด ความสามารถในการปรับเปลี่ยนนี้ทำให้มั่นใจได้ว่าเครื่องจักรจะไม่ได้ใช้งาน ซึ่งจะเป็นการเพิ่มอัตราการใช้พื้นที่การผลิตของคุณให้สูงสุด
การคำนวณผลตอบแทนจากการลงทุนควรคำนึงถึงชั่วโมงแรงงานที่ประหยัดได้และเวลาทำงานของเครื่องจักรด้วย วัดเวลาที่แน่นอนที่ใช้ในการเปลี่ยนแม่พิมพ์บนแท่นพิมพ์แบบปิดเทียบกับแท่นกดแบบเปิด ใช้หลักการแลกเปลี่ยน Die (SMED) นาทีเดียว คูณนาทีที่บันทึกไว้เหล่านั้นด้วยอัตราค่าแรงของร้านค้าของคุณ แล้วคูณด้วยจำนวนการเปลี่ยนแปลงต่อปี ประสิทธิภาพจะเพิ่มขึ้นอย่างรวดเร็ว ความสามารถในการประมูลสัญญาระยะสั้นที่หลากหลายจะช่วยเพิ่มความหนาแน่นของกำหนดการผลิตของคุณ ยิ่งคุณสามารถจัดเตรียมงานได้เร็วเท่าไหร่ โรงงานของคุณก็จะยิ่งมีการแข่งขันมากขึ้นสำหรับการผลิตจำนวนน้อย
ต่อไปนี้คือขั้นตอนถัดไปที่สามารถดำเนินการได้สำหรับสถานประกอบการของคุณ:
ตรวจสอบการดำเนินการผลิตปัจจุบันของคุณเพื่อระบุความถี่ในการเปลี่ยนแม่พิมพ์และน้ำหนักเฉลี่ยที่ต้องการ
คำนวณการโหลดนอกศูนย์กลางที่แน่นอนและความขนานระหว่างระหว่างเครื่องกับเครื่องที่จำเป็นสำหรับแม่พิมพ์ที่ซับซ้อนที่สุดของคุณ เพื่อขจัดความเสี่ยงในการโก่งตัว
วัดพื้นที่ว่างของคุณเพื่อพิจารณาว่าเค้าโครงช่องว่างเฟรมขนาดกะทัดรัดช่วยให้ขั้นตอนการผลิตแบบเซลลูล่าร์มีประสิทธิภาพมากขึ้นหรือไม่
ปรึกษากับผู้ผลิตแท่นพิมพ์เพื่อทำการทดสอบการตรวจสอบน้ำหนักโดยเฉพาะกับการใช้งานที่หนักที่สุดของคุณ ก่อนที่จะตัดสินใจเลือกอุปกรณ์ขั้นสุดท้าย
ตอบ: ช่วงมาตรฐานอยู่ระหว่าง 10 ถึง 250 ตัน ฟิสิกส์โครงสร้างจำกัดน้ำหนักที่สูงกว่าเนื่องจากการออกแบบด้านหน้าแบบเปิดทำหน้าที่เป็นคันโยก การดันเกิน 250 ตันมักทำให้เกิดการโก่งตัวเชิงมุมที่ยอมรับไม่ได้ แม้ว่าโมเดลคัสตอมหายากจะมีน้ำหนักมากถึง 400 ตัน แต่โมเดลเหล่านี้ต้องการการเสริมเหล็กขนาดใหญ่ ซึ่งทำให้ไม่มีประโยชน์ในการประหยัดพื้นที่
ตอบ: ได้ แต่สำหรับโปรเกรสซีฟแบบสั้นหรือแบบธรรมดาเท่านั้น ความยาวเตียงที่จำกัดจะจำกัดจำนวนสถานี การโก่งตัวเชิงมุมโดยธรรมชาติภายใต้ภาระอาจทำให้เกิดการยึดเกาะหรือการสึกหรอที่ไม่สม่ำเสมอในเครื่องมือแบบก้าวหน้าที่มีความทนทานต่ำและมีความทนทานสูง H-frames เป็นที่ต้องการอย่างมากสำหรับงานก้าวหน้าที่ซับซ้อน
ตอบ: Gaping เกิดจากหลักฟิสิกส์ของการออกแบบแบบเปิดด้านหน้า เมื่อกระทุ้งกดลงบนชิ้นงาน แรงที่เท่ากันจะดันขึ้นกับโครงกด หากไม่มีเสาหน้าเพื่อยึดโครงสร้างไว้ด้วยกัน ครึ่งบนของโครงจะโค้งขึ้นเล็กน้อยและไปข้างหลังภายใต้น้ำหนักสูงสุด
ตอบ: C-frame มีลักษณะด้านหน้าและด้านข้างแบบเปิด ช่วยให้ผู้ปฏิบัติงานเข้าถึงได้ง่ายและเปลี่ยนเครื่องมือได้อย่างรวดเร็ว โอเฟรมหรือแท่นพิมพ์ด้านตรงมีโครงสร้างวงแหวนปิดพร้อมเสามุมสี่เสา โอเฟรมมีความแข็งแกร่งที่เหนือกว่าและการโก่งเชิงมุมเป็นศูนย์ แต่จำกัดการเข้าถึงพื้นที่เครื่องมือ
ตอบ: โดยทั่วไปแล้วเครื่องอัดไฮดรอลิกจะดีกว่าสำหรับการดึงแบบลึก สามารถส่งแรงเต็มกำลังคงที่ตลอดระยะชักทั้งหมด เครื่องอัดแบบกลไกสามารถรับน้ำหนักสูงสุดได้ที่ส่วนล่างสุดของจังหวะเท่านั้น ซึ่งสามารถฉีกโลหะได้ในระหว่างการวาดแบบลึกและต่อเนื่อง
ตอบ: ต้องยึดแท่นพิมพ์เหล่านี้อย่างแน่นหนาเพื่อป้องกันการเดินเนื่องจากการสั่นสะเทือนในการทำงาน โดยทั่วไปจะยึดเข้ากับแผ่นคอนกรีตเสริมเหล็กโดยใช้สลักเกลียวสำหรับงานหนัก แท่นยึดแยกการสั่นสะเทือนหรือแผ่นปรับระดับแบบพิเศษมักติดตั้งไว้ระหว่างฐานกดกับพื้นเพื่อดูดซับแรงกระแทก


