
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-10-12 ที่มา:เว็บไซต์


การเลือกอุปกรณ์ขึ้นรูปงานหนักจะกำหนดกำลังการผลิต คุณภาพชิ้นส่วน และโครงร่างของโรงงานมานานหลายทศวรรษ การขึ้นรูป แผงโลหะแผ่นขนาดใหญ่ จำเป็นต้องรักษาสมดุลระหว่างความต้องการน้ำหนักมหาศาลกับการควบคุมการโก่งตัวที่แม่นยำ คุณต้องจัดการประสิทธิภาพของการไหลของวัสดุและรอบเวลาพร้อมกัน การเลือกกลไกขับเคลื่อนหรือประเภทเฟรมที่ไม่ถูกต้องจะทำให้มีอัตราเศษสูง เร่งการสึกหรอของแม่พิมพ์ก่อนเวลาอันควร และทำให้เกิดการหยุดทำงานอย่างกว้างขวาง คู่มือนี้ให้กรอบการประเมินทางเทคนิคโดยเปรียบเทียบระบบไฮดรอลิก เครื่องกล และระบบขับเคลื่อนเซอร์โว เราให้รายละเอียดว่าจลนศาสตร์ของไดรฟ์และสถาปัตยกรรมเฟรมสอดคล้องกับข้อกำหนดการประทับรูปแบบขนาดใหญ่เฉพาะอย่างไร คุณจะได้เรียนรู้ที่จะจับคู่ข้อมูลจำเพาะของเครื่องจักรกับรูปทรงของชิ้นส่วนและปริมาณการผลิตของคุณโดยตรง ด้วยการทำความเข้าใจความแตกต่างทางกลเหล่านี้ คุณสามารถระบุอุปกรณ์ที่แน่นอนที่จำเป็นสำหรับสายการผลิตของคุณได้โดยไม่ต้องออกแบบทางวิศวกรรมมากเกินไปหรือติดตั้งขนาดน้อยเกินไป
เครื่องอัดไฮดรอลิกให้น้ำหนักเต็มตลอดจังหวะ ทำให้เป็นตัวเลือกเริ่มต้นสำหรับการดึงแผงขนาดใหญ่และซับซ้อนในเชิงลึก
เครื่องอัดแบบกลไก (เฉพาะการกำหนดค่าลิงก์ไดรฟ์) ให้ความเร็วชักต่อนาที (SPM) ที่เหนือกว่าสำหรับการผลิตแผงที่มีปริมาณสูงและตื้นกว่า
เครื่องกดที่ขับเคลื่อนด้วยเซอร์โวให้โปรไฟล์ระยะชักที่ตั้งโปรแกรมได้ ผสมผสานความสามารถในการดึงลึกของระบบไฮดรอลิกเข้ากับความเร็วของการกดเชิงกล แม้ว่า CapEx เริ่มต้นจะสูงกว่าก็ตาม
สถาปัตยกรรมด้านตรง (H-frame) จำเป็นสำหรับการผลิตแผงขนาดใหญ่ การกดช่องว่างเฟรมไม่สามารถให้ความแข็งแกร่งที่จำเป็นเพื่อป้องกันการโก่งตัวเชิงมุมภายใต้โหลดที่อยู่กึ่งกลาง
สารบัญ
การคำนวณน้ำหนักที่ถูกต้องเป็นขั้นตอนแรกในการระบุ เครื่อง วิศวกรคำนวณน้ำหนักที่ต้องการโดยพิจารณาจากความต้านทานแรงเฉือนของวัสดุ ความหนาของวัสดุ และเส้นรอบวงรวมของการตัดหรือรูปทรง สูตรการตัดเฉือนพื้นฐานจะคูณความยาวเส้นรอบวงด้วยความหนาของวัสดุและกำลังรับแรงเฉือนของวัสดุ จากนั้นคุณต้องเพิ่มปัจจัยด้านความปลอดภัย ซึ่งโดยทั่วไปคือ 20 เปอร์เซ็นต์ เพื่อพิจารณาการสึกหรอของเครื่องมือและความแปรผันของวัสดุอัดโลหะแผ่นขนาดใหญ่
ตัวอย่างเช่น การกั้นแผงที่มีเส้นรอบวง 120 นิ้วจากเหล็กเหนียว 0.125 นิ้ว (ความต้านทานแรงเฉือน 50,000 PSI) ต้องใช้แรง 375 ตัน การเพิ่มปัจจัยด้านความปลอดภัย 20 เปอร์เซ็นต์ทำให้ความต้องการเพิ่มเป็น 450 ตัน วัสดุที่แตกต่างกันทำให้การคำนวณนี้เปลี่ยนไปอย่างมาก
ประเภทวัสดุ | แรงเฉือนเฉลี่ย (PSI) | ลักษณะการขึ้นรูป |
|---|---|---|
อะลูมิเนียม (5052-H32) | 28,000 | มีแนวโน้มที่จะเกิดสนิม ต้องใช้เครื่องมือขัดเงา |
เหล็กเหนียว (1018) | 50,000 | การไหลของวัสดุที่คาดการณ์ได้สูง |
สแตนเลส (304) | 75,000 | อัตราการชุบแข็งงานสูง ต้องใช้ความเร็วดึงช้า |
เหล็กกล้าความแข็งแรงสูงขั้นสูง (AHSS) | 120,000+ | สปริงกลับได้มาก แรงกระแทกทะลุผ่านได้สูง |
ขนาดเตียงหรือบริเวณหมอนข้างก็มีความสำคัญไม่แพ้กัน เตียงต้องรองรับระบบดายแบบโปรเกรสซีฟขนาดใหญ่หรือระบบดายถ่ายโอนอย่างสมบูรณ์ อุปกรณ์ต้องไม่ยื่นออกมาเกินแผ่นหนุน แม่พิมพ์ที่ยื่นออกมาจะสร้างช่วงเวลาการพลิกคว่ำอย่างรุนแรงในระหว่างรอบการปั๊ม การโหลดที่ไม่สม่ำเสมอนี้จะสร้างความเสียหายให้กับตัวกั้นสไลด์และทำให้แม่พิมพ์เสียหายก่อนเวลาอันควร เมื่อปรับขนาดเตียง ให้คำนึงถึงรอยเท้าทางกายภาพของฐานเสียบ กลไกการจับยึด และอุปกรณ์ตรวจจับในแม่พิมพ์ คุณต้องมีช่องว่างสำหรับระบบกำจัดเศษอัตโนมัติใต้เตียงด้วย
การปั๊มที่แตกต่างกันต้องใช้แรงกด ความเร็ว และการควบคุมการเคลื่อนไหวที่เฉพาะเจาะจง การกลึงและเจาะต้องใช้ความเร็วสูงและการต้านทานแรงกระแทก ในขณะที่การขึ้นรูปลึกต้องใช้ความเร็วการขึ้นรูปที่ควบคุมได้และแรงที่ยั่งยืน การโค้งงอและการขึ้นยอดขึ้นอยู่กับการส่งแรงที่แม่นยำใกล้กับจุดศูนย์กลางจุดตายด้านล่าง (BDC) ความสามารถในการจับคู่แท่นกับการดำเนินการช่วยเพิ่มความแม่นยำในการขึ้นรูป ลดการสึกหรอของแม่พิมพ์ และรับประกันคุณภาพการผลิตที่สม่ำเสมอ
ความลึกของการวาดและการไหลของวัสดุส่งผลโดยตรงต่อคุณภาพการปั๊ม ความยาวจังหวะการกด น้ำหนักที่ใช้ได้ และความเร็วของกระทุ้งต้องตรงกับรูปทรงของแผงและคุณสมบัติของวัสดุ แรงกดของตัวจับยึดเปล่าที่เหมาะสม ซึ่งควบคุมโดยไดคัทหรือสปริงไนโตรเจน ช่วยป้องกันรอยยับและการฉีกขาดในระหว่างการวาดแบบลึก การควบคุมแรงและการเคลื่อนไหวที่แม่นยำสนับสนุนขนาดแผงที่สอดคล้องกัน
ระยะชักต่อนาที (SPM) เป็นตัวกำหนดประสิทธิภาพในการปั๊ม แต่ความเร็วที่สูงกว่าไม่ได้ช่วยปรับปรุงประสิทธิภาพเสมอไป โดยทั่วไปการดำเนินการปิดผิวสามารถทำงานได้เร็วขึ้น ในขณะที่การดึงลึกต้องใช้การเคลื่อนไหวที่ช้ากว่าและมีการควบคุมเพื่อป้องกันความเสียหายของวัสดุ การปรับความยาวของระยะชัก ความเร็วในการขึ้นรูป และการป้อนอัตโนมัติช่วยให้ผลผลิตการผลิต คุณภาพชิ้นส่วน และประสิทธิภาพของอุปกรณ์มีความสมดุล
เครื่องอัดไฮดรอลิกให้แรงขึ้นรูปที่ควบคุมได้ตลอดจังหวะ ทำให้เหมาะสำหรับการขึ้นรูปลึกและการขึ้นรูปแผงขนาดใหญ่ ความเร็วตัวกระทุ้งที่ปรับได้ ความยาวช่วงชัก และเวลาพัก ช่วยจัดการการไหลของวัสดุและลดข้อบกพร่อง แม้ว่าโดยทั่วไปแล้วจะช้ากว่าการปั๊มเชิงกล แต่ระบบไฮดรอลิกก็ให้ความยืดหยุ่นสำหรับแผงยานยนต์ ตัวเครื่อง และส่วนประกอบโลหะที่ซับซ้อน
เครื่องอัดแบบกลไกใช้กลไกที่ขับเคลื่อนด้วยมู่เล่เพื่อให้การปั๊มขึ้นรูปด้วยความเร็วสูงและทำซ้ำได้ เครื่องอัดข้อเหวี่ยงแบบมาตรฐานเหมาะกับการขึ้นรูปเปล่าและการขึ้นรูปตื้น เครื่องอัดแบบลิงค์ไดรฟ์ให้การเคลื่อนที่ขึ้นรูปช้าลงเพื่อการไหลของวัสดุที่ดีขึ้น และเครื่องอัดข้อต่อข้อนิ้วให้แรงสูงใกล้กับ BDC สำหรับการหยอดเหรียญและการกำหนดขนาดที่แม่นยำ ผลผลิตสูงทำให้เหมาะสำหรับการผลิตต่อเนื่อง
เครื่องกดที่ขับเคลื่อนด้วยเซอร์โวใช้การควบคุมมอเตอร์แบบตั้งโปรแกรมได้เพื่อปรับความเร็วของตัวกระทุ้ง ตำแหน่ง และโปรไฟล์การเคลื่อนไหวตลอดจังหวะ รองรับการปฏิบัติงานต่างๆ เช่น การวาดรูปลึก การพับกระดาษ และการขึ้นรูปที่แม่นยำ ในขณะเดียวกันก็ปรับปรุงความยืดหยุ่นของกระบวนการและอาจลดการใช้พลังงานลงได้ แม้ว่าการลงทุนเริ่มแรกและความซับซ้อนของระบบควบคุมจะสูงกว่า แต่เครื่องอัดแบบเซอร์โวก็มีข้อได้เปรียบสำหรับผู้ผลิตที่ผลิตการออกแบบแผงที่หลากหลาย
ประเภทไดรฟ์ | ความพร้อมของน้ำหนัก | ความเร็ว (SPM) | แอปพลิเคชั่นที่ดีที่สุด | ข้อจำกัดเบื้องต้น |
|---|---|---|---|---|
ไฮดรอลิก | เต็มจังหวะ | ช้าถึงปานกลาง | การวาดลึก จังหวะแปรผัน | การบำรุงรักษาของไหล รอบการทำงานช้าลง |
เครื่องกล (ข้อเหวี่ยง) | ใกล้ BDC เท่านั้น | สูงมาก | การขึ้นรูปตื้น | จังหวะคงที่ แรงกระแทกสูง |
เครื่องกล (ลิงค์) | ใกล้ BDC เท่านั้น | สูง | การวาดภาพปานกลางแผงอัตโนมัติ | การเชื่อมโยงทางกลที่ซับซ้อน |
ขับเคลื่อนด้วยเซอร์โว | ตั้งโปรแกรมได้ | ปานกลางถึงสูง | การขึ้นรูปที่ซับซ้อนอเนกประสงค์ | รายจ่ายฝ่ายทุนเริ่มต้นสูง |
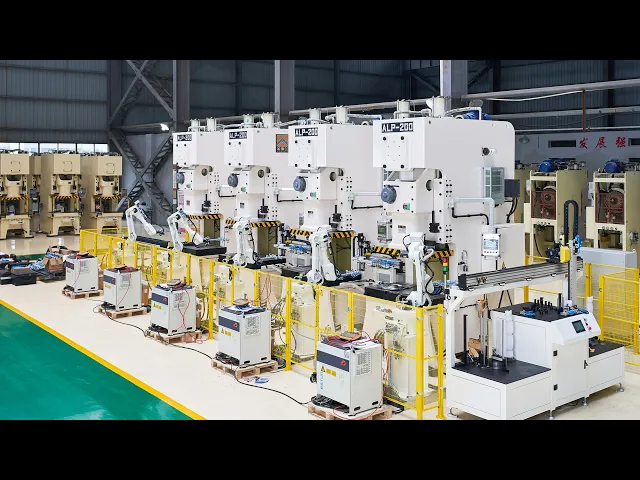
เครื่องรีดด้านตรง (เฟรม H) ให้ความแข็งแกร่งของโครงสร้างสูงและการกระจายน้ำหนักที่สม่ำเสมอ ทำให้เหมาะสำหรับการปั๊มแผงขนาดใหญ่ เฟรมเสริมแรง สายรัดที่โหลดไว้ล่วงหน้า และรางสไลด์ที่แม่นยำ ลดการโก่งตัวและรักษาความขนานระหว่างสไลด์ถึงหนุน ความเสถียรนี้ช่วยเพิ่มความแม่นยำในการขึ้นรูป ลดการสึกหรอของแม่พิมพ์ และรองรับการผลิตที่สม่ำเสมอภายใต้น้ำหนักบรรทุกสูง
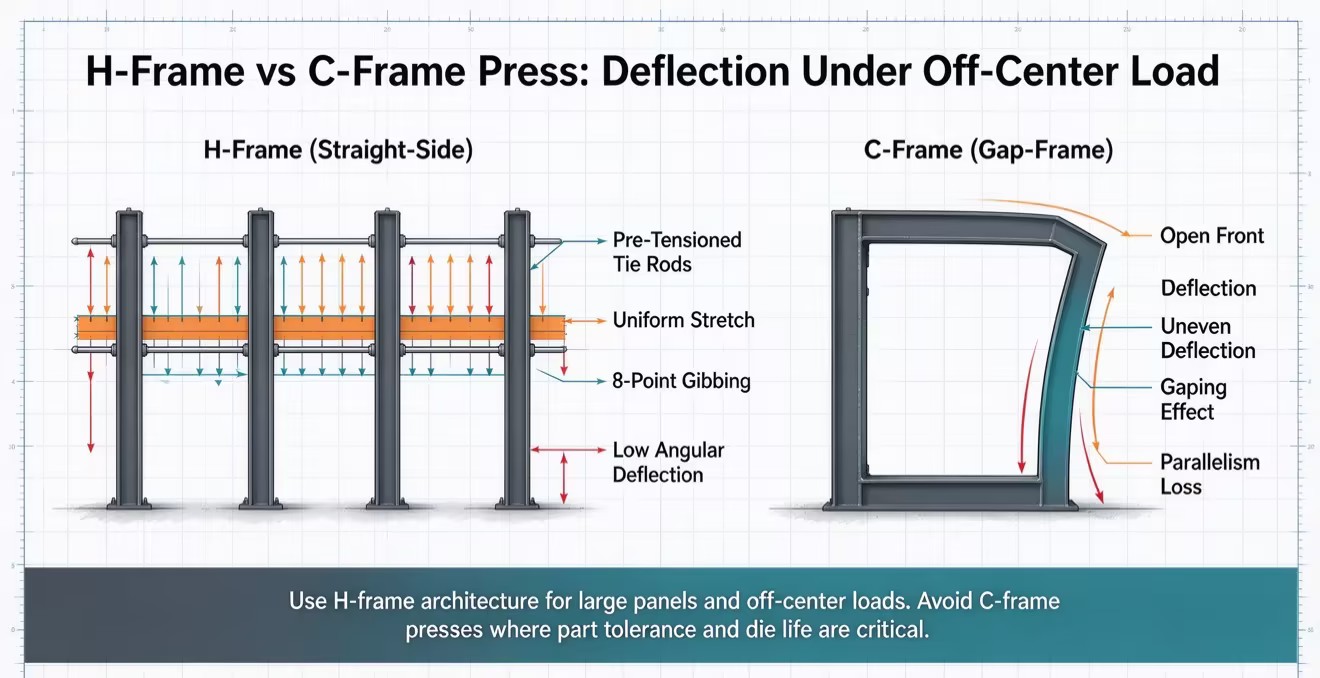
เครื่องอัด Gap-frame (C-frame) ช่วยให้เข้าถึงเครื่องมือได้สะดวกและการจัดการวัสดุที่ยืดหยุ่น แต่มีแนวโน้มที่จะเกิดการโก่งตัวของเฟรมภายใต้ภาระหนักหรือโหลดที่อยู่นอกศูนย์กลางมากกว่า การเสียรูปมากเกินไปอาจส่งผลต่อการจัดตำแหน่งแม่พิมพ์ เร่งการสึกหรอของเครื่องมือ และลดความแม่นยำของชิ้นส่วน สำหรับการปั๊มแผงขนาดใหญ่ โดยทั่วไปนิยมใช้การปั๊มด้านตรงเมื่อต้องการความแข็งแกร่งและความแม่นยำสูง
ความเข้ากันได้ของเครื่องมือส่งผลโดยตรงต่อคุณภาพการปั๊มและความยืดหยุ่นในการผลิต เบาะรองนั่งควบคุมแรงยึดเกาะในระหว่างการวาดลึก ช่วยป้องกันรอยยับและการฉีกขาดของวัสดุ เบาะไฮดรอลิกให้การควบคุมแรงดันที่ปรับได้ ในขณะที่ระบบ Quick Die Change (QDC) ช่วยให้การเปลี่ยนเครื่องมือง่ายขึ้นและลดการหยุดทำงาน การเลือกคุณสมบัติเครื่องมือและระบบอัตโนมัติที่เข้ากันได้จะช่วยเพิ่มประสิทธิภาพและความสม่ำเสมอในการขึ้นรูป
การจัดการวัสดุแบบอัตโนมัติช่วยเพิ่มความปลอดภัย ประสิทธิภาพ และความสม่ำเสมอในการปั๊มแผงขนาดใหญ่ เครื่องแยกกระดาษ การขนย้ายด้วยหุ่นยนต์ และเครื่องตรวจจับแบบ Double-Blank รองรับการป้อนกระดาษและการเคลื่อนย้ายชิ้นส่วนที่เชื่อถือได้ การซิงโครไนซ์ที่เหมาะสมระหว่างอุปกรณ์การพิมพ์และการถ่ายโอนจะช่วยป้องกันการชนกัน ปกป้องเครื่องมือ และทำให้การผลิตในปริมาณมากมีความเสถียร
ประสิทธิภาพการใช้พลังงานของแท่นพิมพ์ขึ้นอยู่กับเทคโนโลยีขับเคลื่อน วงจรการทำงาน และข้อกำหนดในการผลิต เครื่องอัดไฮดรอลิกให้การควบคุมแรงที่ยืดหยุ่น เครื่องอัดเชิงกลมีประสิทธิภาพสำหรับการปั๊มปริมาณมากอย่างต่อเนื่อง และเครื่องอัดเซอร์โวให้การเคลื่อนไหวที่ตั้งโปรแกรมได้พร้อมกับการนำพลังงานกลับมาใช้ใหม่ที่มีศักยภาพ การประเมินการใช้ไฟฟ้า ค่าบำรุงรักษา และประสิทธิภาพการผลิตช่วยให้ผู้ผลิตปรับค่าใช้จ่ายในการดำเนินงานในระยะยาวได้อย่างเหมาะสม
คำนวณข้อกำหนดน้ำหนักที่แน่นอนโดยใช้สูตรกำลังรับแรงเฉือนของวัสดุและสูตรเส้นรอบวง โดยเพิ่มค่าเผื่อด้านความปลอดภัย 20 เปอร์เซ็นต์เพื่อพิจารณาการสึกหรอของเครื่องมือ
ตรวจสอบความจุของฐานราก ศักยภาพความลึกของหลุม และขีดจำกัดของเครนเหนือศีรษะก่อนที่จะสรุปข้อกำหนดของอุปกรณ์ใดๆ
ขอการทดสอบแม่พิมพ์ทางกายภาพจากผู้ผลิตที่ได้รับคัดเลือกโดยใช้เครื่องมือและวัสดุการผลิตจริงของคุณเพื่อตรวจสอบไดนามิกของการไหลของวัสดุ
ระบุสถาปัตยกรรมเฟรมด้านตรงโดยเฉพาะเพื่อป้องกันการโก่งตัวเชิงมุม และปกป้องการลงทุนด้านเครื่องมือของคุณจากความเสียหายจากการโหลดนอกศูนย์กลาง
ตอบ: น้ำหนักขึ้นอยู่กับความหนาของวัสดุ ความต้านทานแรงเฉือน และเส้นรอบวงในการตัดทั้งหมด แม้ว่าจะไม่มีขั้นต่ำสากล แต่การสร้างแผงยานยนต์หรือเครื่องใช้ไฟฟ้าขนาดใหญ่มักต้องใช้เครื่องจักรเริ่มต้นที่ 600 ตัน การใช้งานหนักมักจะเกิน 2,000 ตันเพื่อรองรับแรงตัดที่จำเป็น และมีพื้นที่เตียงเพียงพอสำหรับแม่พิมพ์ถ่ายโอนขนาดใหญ่
ตอบ: ระบบไฮดรอลิกจะดีกว่าสำหรับการดึงลึก โดยให้น้ำหนักเต็มอัตราตลอดช่วงระยะชักทั้งหมด ช่วยให้สามารถไหลวัสดุได้ลึกและควบคุมได้โดยไม่ต้องหยุดมอเตอร์ ระบบกลไกจะสูญเสียน้ำหนักที่มีอยู่สูงขึ้นในช่วงชัก ทำให้การดึงลึกทำได้ยากหรือเป็นไปไม่ได้เลยโดยไม่ต้องขยายขนาดของเครื่องจักรอย่างรุนแรง
ตอบ: ได้ ในหลาย ๆ แอปพลิเคชัน เซอร์โวไดรฟ์นำเสนอโปรไฟล์จังหวะที่ตั้งโปรแกรมได้ ช่วยให้สามารถเลียนแบบความเร็วการขึ้นรูปที่ช้าและเวลาคงอยู่ของระบบไฮดรอลิก โดยให้ความสามารถในการดึงลึกของระบบไฮดรอลิก รวมกับระยะการถอยกลับและเข้าใกล้ด้วยความเร็วสูงของระบบกลไก ซึ่งให้ความยืดหยุ่นที่ไม่มีใครเทียบได้บนพื้นโรงงาน
ตอบ: เบาะรองแม่พิมพ์ใช้แรงกดขึ้นกับวงแหวนยึดเปล่าภายในแม่พิมพ์ แรงกดในการจับยึดที่ควบคุมได้นี้จะป้องกันไม่ให้แผ่นโลหะเกิดรอยยับขณะถูกดึงเข้าไปในช่องแม่พิมพ์ระหว่างการดำเนินการดึงลึก จัดการการไหลของวัสดุและรักษาความสมบูรณ์ของชิ้นส่วนในรูปทรงที่ซับซ้อน
ตอบ: การโหลดนอกศูนย์กลางเกิดขึ้นเมื่อแรงขึ้นรูปไม่ได้อยู่ตรงกลางใต้ตัวกระทุ้งอย่างสมบูรณ์ ทำให้เกิดช่วงเวลาการพลิกคว่ำอย่างรุนแรง คุณต้องเลือกการออกแบบด้านตรง (H-frame) พร้อมด้วยรางสไลด์ 8 จุดที่แข็งแกร่งเพื่อต้านทานแรงเหล่านี้ เครื่องจักร Gap-frame เบี่ยงเบนไม่สม่ำเสมอภายใต้โหลดที่อยู่ตรงกลาง ทำลายความทนทานต่อชิ้นส่วนและเร่งการสึกหรอของแม่พิมพ์
ตอบ: เครื่องจักรที่มีน้ำหนักมากต้องใช้หลุมคอนกรีตลึกเพื่อวางส่วนประกอบของโครงส่วนล่าง ไดกันกระแทก และสายพานลำเลียงเศษเหล็ก ฐานรากจะต้องมีคอนกรีตเสริมเหล็กหนักที่ออกแบบมาเพื่อดูดซับแรงกระแทกแบบไดนามิก การทดสอบการแบกของดิน ปั๊มบ่อสำหรับการจัดการของเหลว และแผ่นแยกการสั่นสะเทือน ถือเป็นข้อกำหนดทางวิศวกรรมภาคบังคับก่อนการติดตั้ง


